NEWS

Welche Ausstattungsmerkmale sind bei einem Entpulverungssystem am wichtigsten?

Wir haben die wichtigsten Features, die zum Entpulvern von komplexen Bauteilen benötigt werden, zusammengefasst.

29. Juli 2026

KONTAKT CONTACT

MARKETING@SOLUKON.DE

Da LPBF-Bauteile immer komplexer werden und über filigrane Gitterstrukturen, komplizierte Innenkanäle sowie zunehmend reaktive Werkstoffe verfügen, wird der Unterschied zwischen einer einfachen Lösung für die Nachbearbeitung und einem wirklich industrietauglichen Entpulverungssystem immer deutlicher.

Bei der Auswahl des passenden Depowdering-Systems zählen vor allem Prozesssicherheit, Bedienersicherheit, die Rückgewinnung des Pulvers und eine zuverlässige Wiederholbarkeit, wie sie für die Serienproduktion erforderlich ist. Im Folgenden erfahren Sie, worauf Sie achten sollten und in welchen Bereichen Solukon regelmäßig neue Maßstäbe setzt.
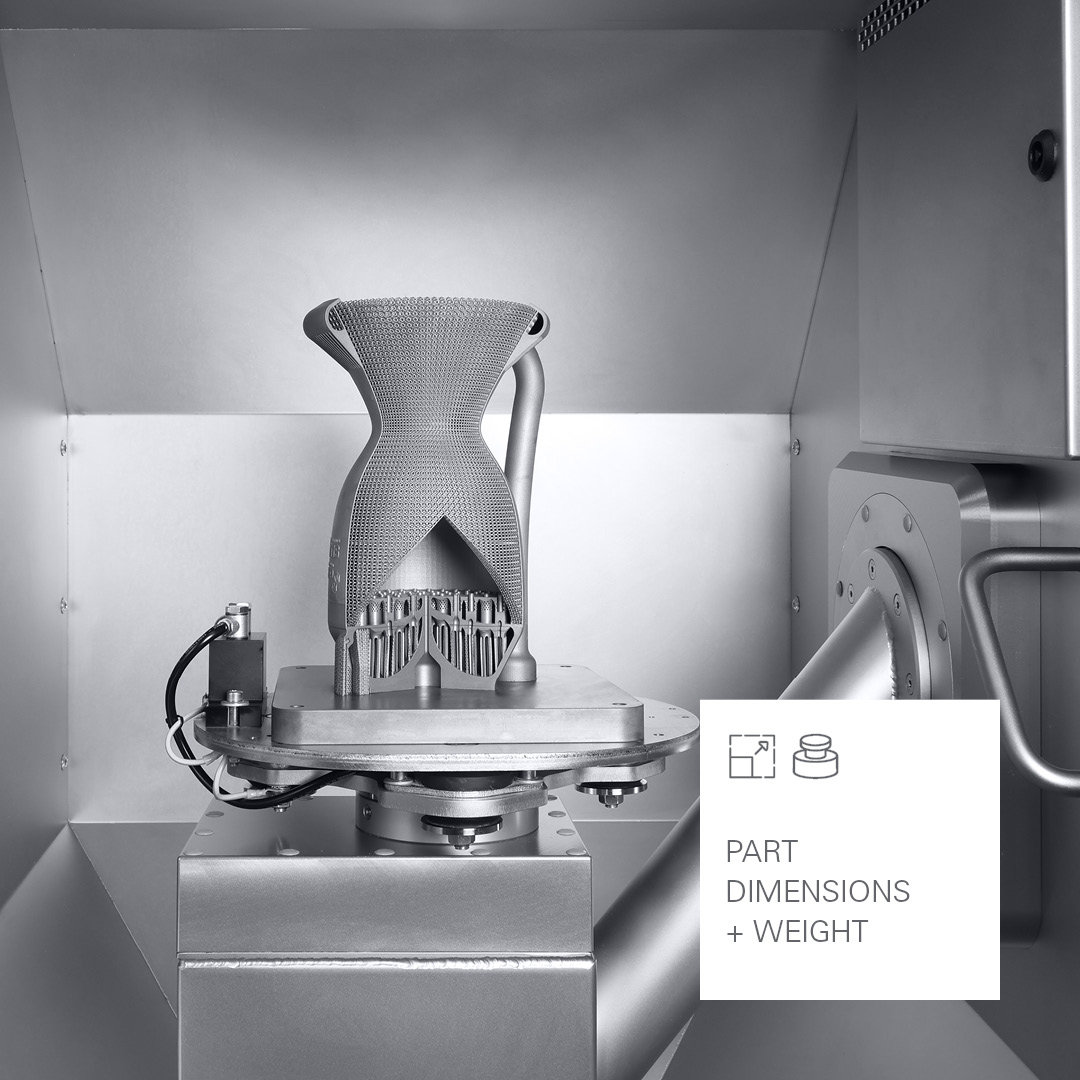
Kammervolumen und Maximalgewicht

Welches Entpulverungssystem passt zu den Abmessungen und dem Gesamtgewicht Ihres Bauteils einschließlich Bauplatte? Bauteilabmessungen in X-, Y- und Z-Richtung sowie die maximale Tragfähigkeit sind entscheidend dafür, ob sich ein System für Ihre Anwendung eignet. Da LPBF-Drucker immer größere Bauräume bieten, müssen auch Entpulverungssysteme entsprechend ausgelegt sein. Das Solukon-Portfolio reicht von mittelgroßen Bauteilen bis hin zu sehr großen industriellen Formaten. Variable und kundenspezifische Drehteller ermöglichen dabei die Kompatibilität mit LPBF-3D-Druckern unterschiedlichster Hersteller. Unser Systemfinder zeigt, welche Solukon-Anlage zu Ihren Bauteilen passt.

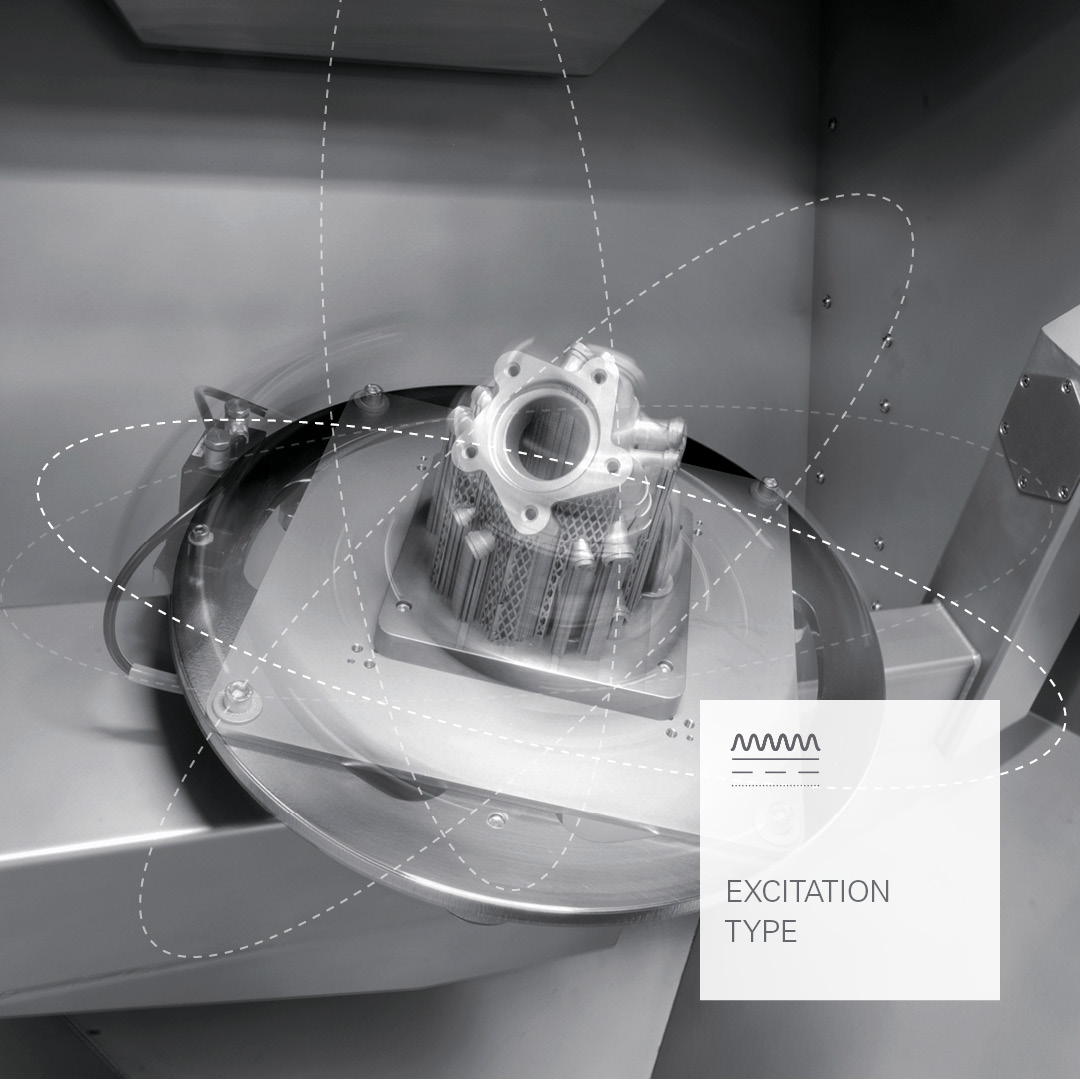
Anregung: Pneumatisch, Ultraschall oder Klopfer

Bei vollständig geschlossenen Hohlräumen reicht es häufig nicht aus, das Bauteil nur zu drehen. Durch die gezielte Anregung mit der passenden Frequenz und Intensität lassen sich auch Pulverreste lösen, die sich nicht allein durch die Schwerkraft entfernen lassen. Welche Anregungsart am besten geeignet ist, hängt von Material und Bauteilgeometrie ab:

  • Pneumatische Anregung ist für die meisten Materialien und Geometrien die Standardlösung.
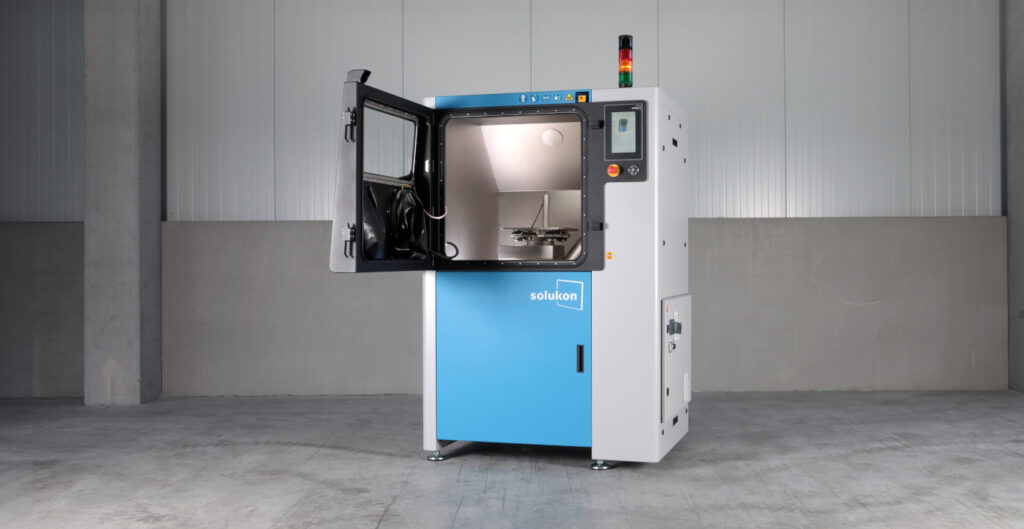
  • Ultraschallanregung (piezoelektrisch) erzeugt hochfrequente, selbstregelnde Schwingungen. Sie eignet sich besonders für empfindliche oder filigrane Bauteilgeometrien, bei denen herkömmliche Vibrationen Schäden verursachen könnten. Die SFM-AT350-E von Solukon nutzt dieses Verfahren. Dadurch werden Geräuschbelastung und Druckluftverbrauch deutlich reduziert, während empfindliche Strukturen geschont werden.
  • Pneumatische Klopfer kommen bei speziellen Materialien wie Kupfer zum Einsatz, bei denen das Pulver besonders hartnäckig anhaftet. Nur als Ergänzung zu pneumatischer Anregung möglich, nicht als Ergänzung zu Ultraschall.
Dichte Prozesskammer und inerte Atmosphäre (ATEX)

Dies ist ein regulatorisch und sicherheitstechnisch wichtiges Feature. Bei der Verarbeitung reaktiver Materialien wie Titan, Aluminium und deren Legierungen ist die Entpulverung in einer sauerstoffreichen Umgebung nicht nur ineffizient, sondern auch gefährlich und deshalb nicht zugelassen.

Die Solukon Anlagen verfügen daher über dichte, ATEX-zertifizierte Entpulverungskammern, die mit Argon oder Stickstoff geflutet werden können. So wird das Explosionsrisiko auf ein Minimum reduziert und die Qualität des Pulvers für die Wiederverwendung erhalten. Sensoren überwachen kontinuierlich den Sauerstoffgehalt, den Druck und den Inertgasverbrauch und stellen sicher, dass die Atmosphäre während des gesamten Zyklus kontrolliert bleibt. Auch die Filtersysteme und weitere Maschinenkomponenten sind ATEX-zertifiziert.

Sicherheit, Pulverhandling und manuelle Handschuheingriffe

Vollständig programmierbare Bewegungsabläufe machen aus einer Entpulverungsmaschine ein reproduzierbares Produktionswerkzeug. Über Handschuheingriffe kann das Bauteil bei Bedarf manuell mit Druckluft nachbearbeitet werden. Eine Filtration nach HEPA-Standard schützt Bediener vor luftgetragenen Partikeln.

Prozessüberwachung und Qualifizierung

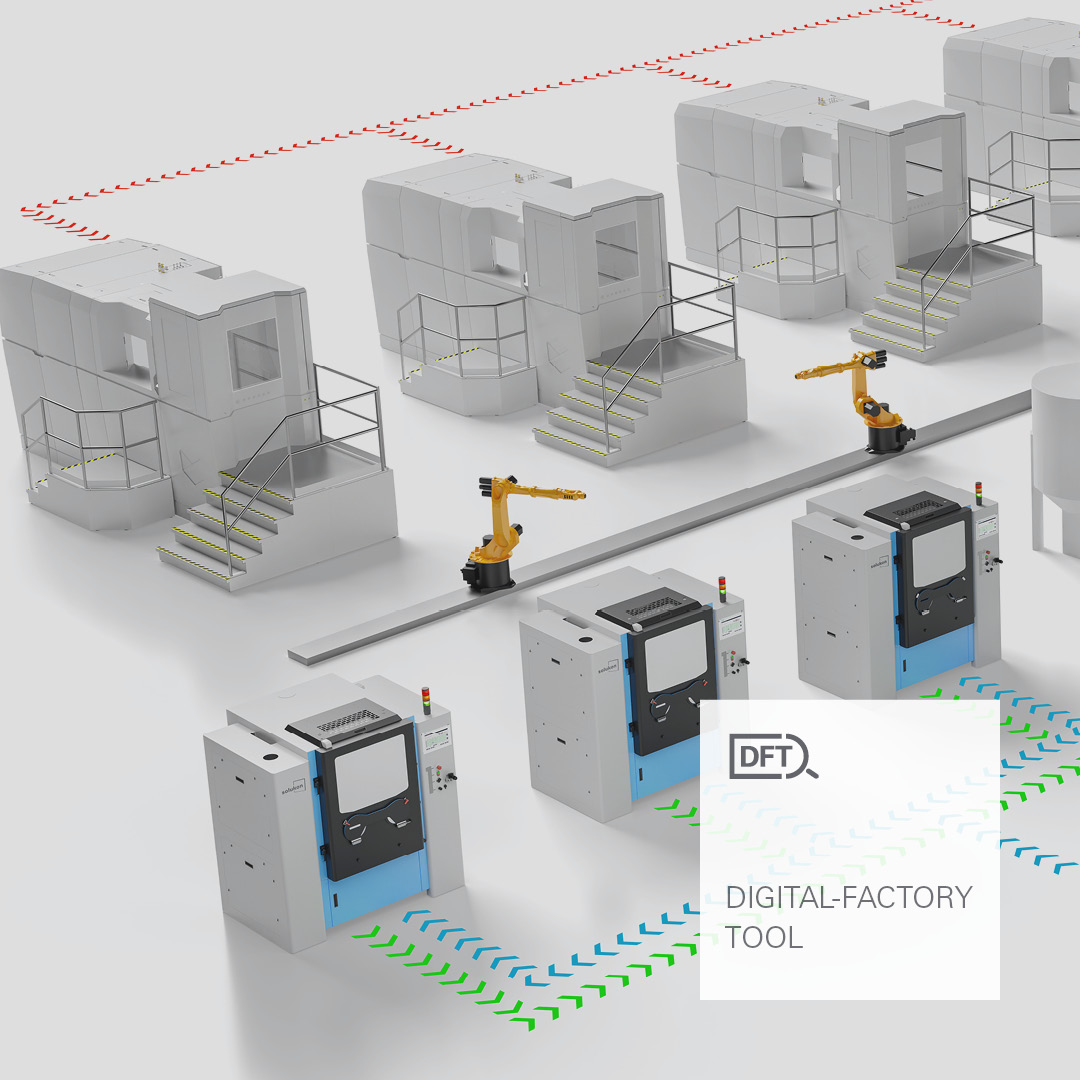
In stark regulierten Branchen wie der Luft- und Raumfahrt, der Medizintechnik und dem Verteidigungssektor muss die Entpulverung lückenlos dokumentiert und rückverfolgbar sein. Das Digital-Factory-Tool (DFT) von Solukon ist ein Sensor- und Schnittstellen-Kit, das während des gesamten Entpulverungszyklus alle wichtigen Parameter erfasst, darunter Sauerstoffgehalt, Druck, Vibration und Zyklusdauer, und für jeden Durchlauf eine rückverfolgbare Protokolldatei erstellt. Diese Datengrundlage ermöglicht die Prozessvalidierung, Audit-Bereitschaft und Integration in übergeordnete Qualitätsmanagementsysteme. Damit wird die Entpulverung fest in den digitalen Prozessfluss der additiven Fertigung eingebunden.
CAD-gestützte Programmierung von Bewegung: SPR-Pathfinder®

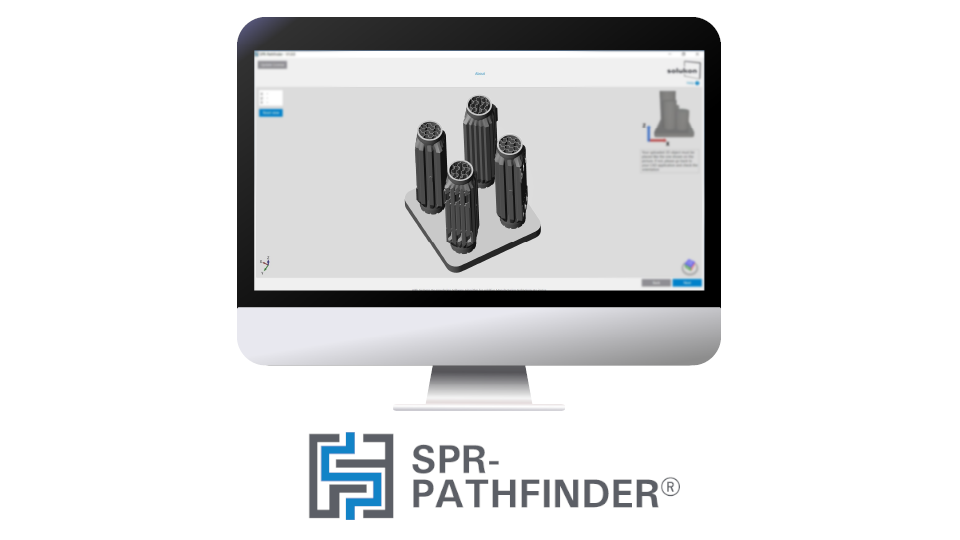
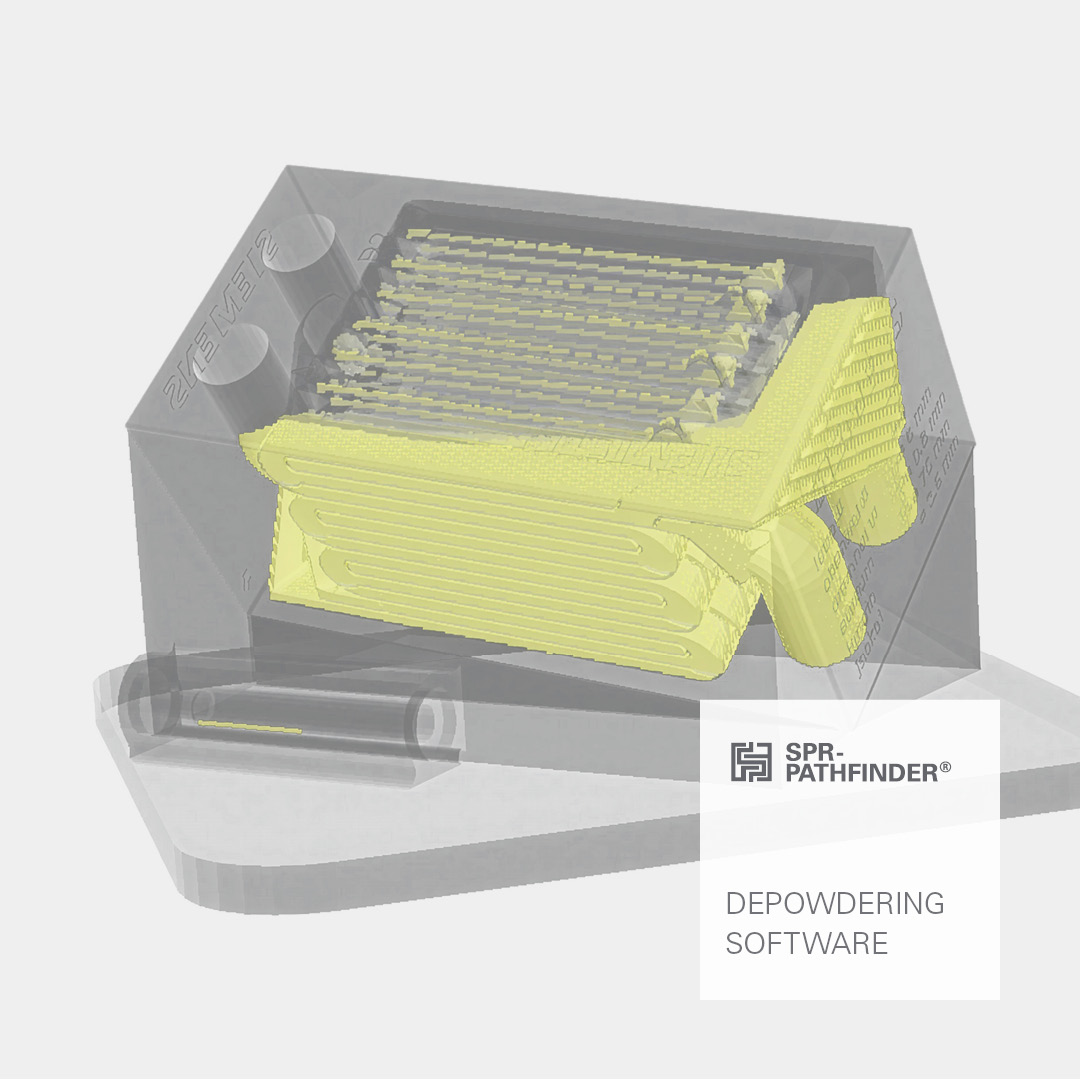
SPR-Pathfinder® gehört zu den entscheidenden Funktionen, die das Solukon Portfolio qualitativ von anderen Lösungen abheben. Die Software simuliert die Entpulverung auf Basis der CAD-Daten des Baujobs.

Dazu erstellt sie anhand der CAD-Datei einen digitalen Zwilling des Bauteils und berechnet automatisch die optimale Bewegungssequenz für das Entpulverungssystem. Eine manuelle Programmierung und aufwendiges Ausprobieren entfallen. Der Algorithmus analysiert, auf welchen Wegen das Pulver aus dem Bauteil austreten kann, erkennt enge oder versperrte Bereiche und ermittelt die optimale Route aus jedem Hohlraum. Das Prinzip ähnelt der Planung von Fluchtwegen in einem Gebäude: Alle möglichen Wege werden analysiert, Engpässe identifiziert und die sicherste Route bestimmt.

Das kürzlich gelaunchte Upgrade SPR-Pathfinder® PRO geht noch einen Schritt weiter. Die detaillierte Simulation liefert eine präzise Angabe zur Entpulverungsdauer. Anwender wissen dadurch bereits vor dem Druck der ersten Bauteilschicht, wie lange die Entpulverung im Solukon System dauern wird. So lässt sich die gesamte Nachbearbeitung detailliert planen.

Ausblick: Workflow-Integration und Kompatibilität mit vielen Druckern

Ein Entpulverungssystem sollte sich in Ihre bestehende Maschinenlandschaft integrieren lassen und nicht nur mit den Druckern eines einzigen Herstellers kompatibel sein. Konfigurierbare Drehteller, die an unterschiedliche Bauplattformen angepasst sind, gewährleisten diese universelle Kompatibilität und bieten die nötige Flexibilität, wenn sich Ihre Produktionsumgebung weiterentwickelt.

Entscheidend für eine skalierbare Produktion ist zudem, dass sich das System nicht nur als Einzellösung betreiben lässt, sondern auch in einen umfassenderen automatisierten Workflow integrieren kann, etwa mit automatisierter Beladung, robotergestützter Nachbearbeitung oder Fördersystemen.
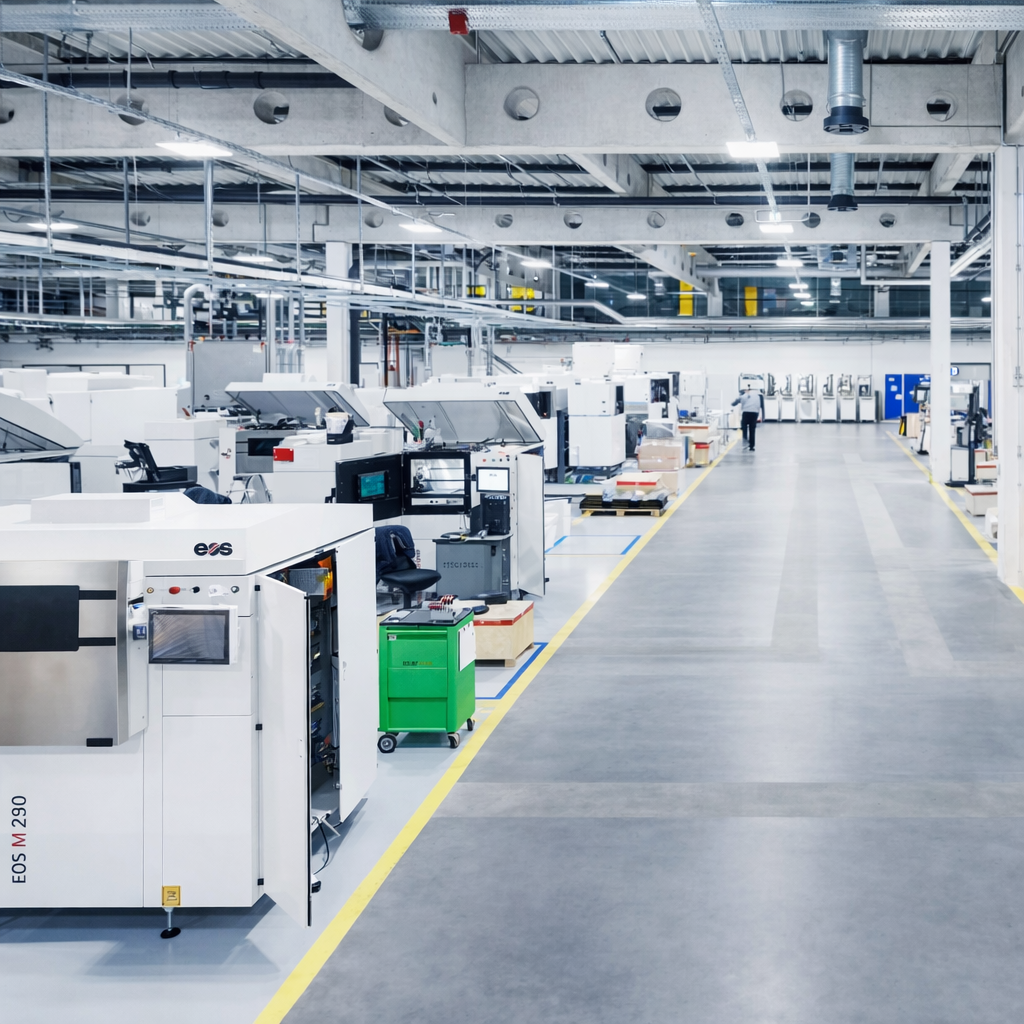
Vom System zur Lösung: Anwendungsberatung und kundenspezifische Konfiguration

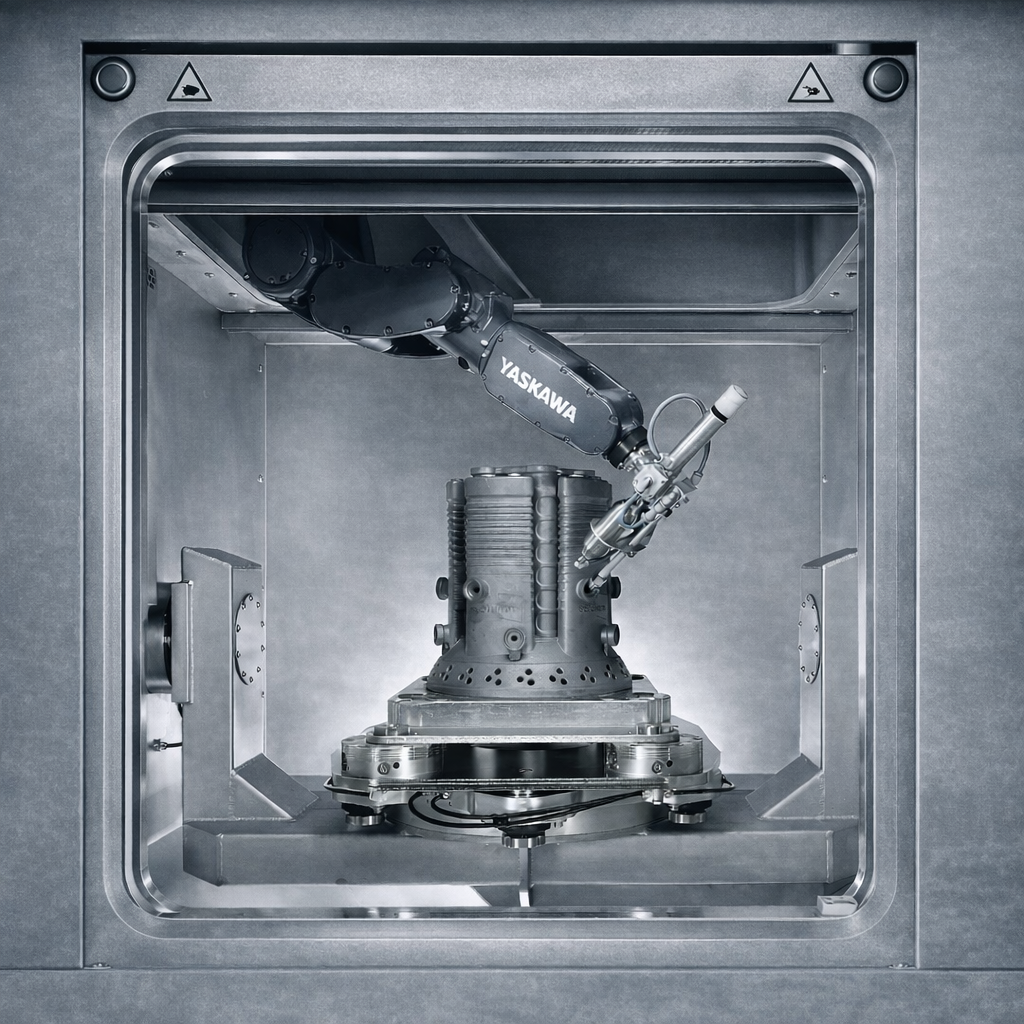
Die Auswahl des richtigen Entpulverungssystems ist der erste Schritt. Noch wichtiger ist jedoch, die Konfiguration auf die Anforderungen der Applikation und/oder des Materials zuzuschneiden. Was für einen Wärmetauscher geeignet ist, funktioniert nicht zwangsläufig auch für ein Titanimplantat. Die Reinigung einer Kupfer-Schubkammer erfordert eine grundlegend andere Strategie als die eines Aluminiumhalters für die Luft- und Raumfahrt.

Deshalb ist eine anwendungsspezifische Beratung heute ebenso wichtig wie die Technologie selbst. Die Abteilung Applikation von Solukon arbeitet direkt mit den Kunden zusammen, um jedes Bauteil individuell zu bewerten, die passenden Parameter festzulegen und die Konfiguration des Entpulverungssystems zu validieren, bevor es in die Produktion des Kunden integriert wird.

Für Produktionsumgebungen mit besonderen Anforderungen entwickelt Solukon darüber hinaus vollständig kundenspezifische Konfigurationen.

NEWS

SPR-Pathfinder® PRO – Die häufigsten Fragen zur Entpulverungssoftware

Seit dem Launch haben uns einige Fragen erreicht. Wir haben die häufigsten Fragen & Antworten zu SPR-Pathfinder PRO® gesammelt:

30. Juni 2026

KONTAKT CONTACT

MARKETING@SOLUKON.DE

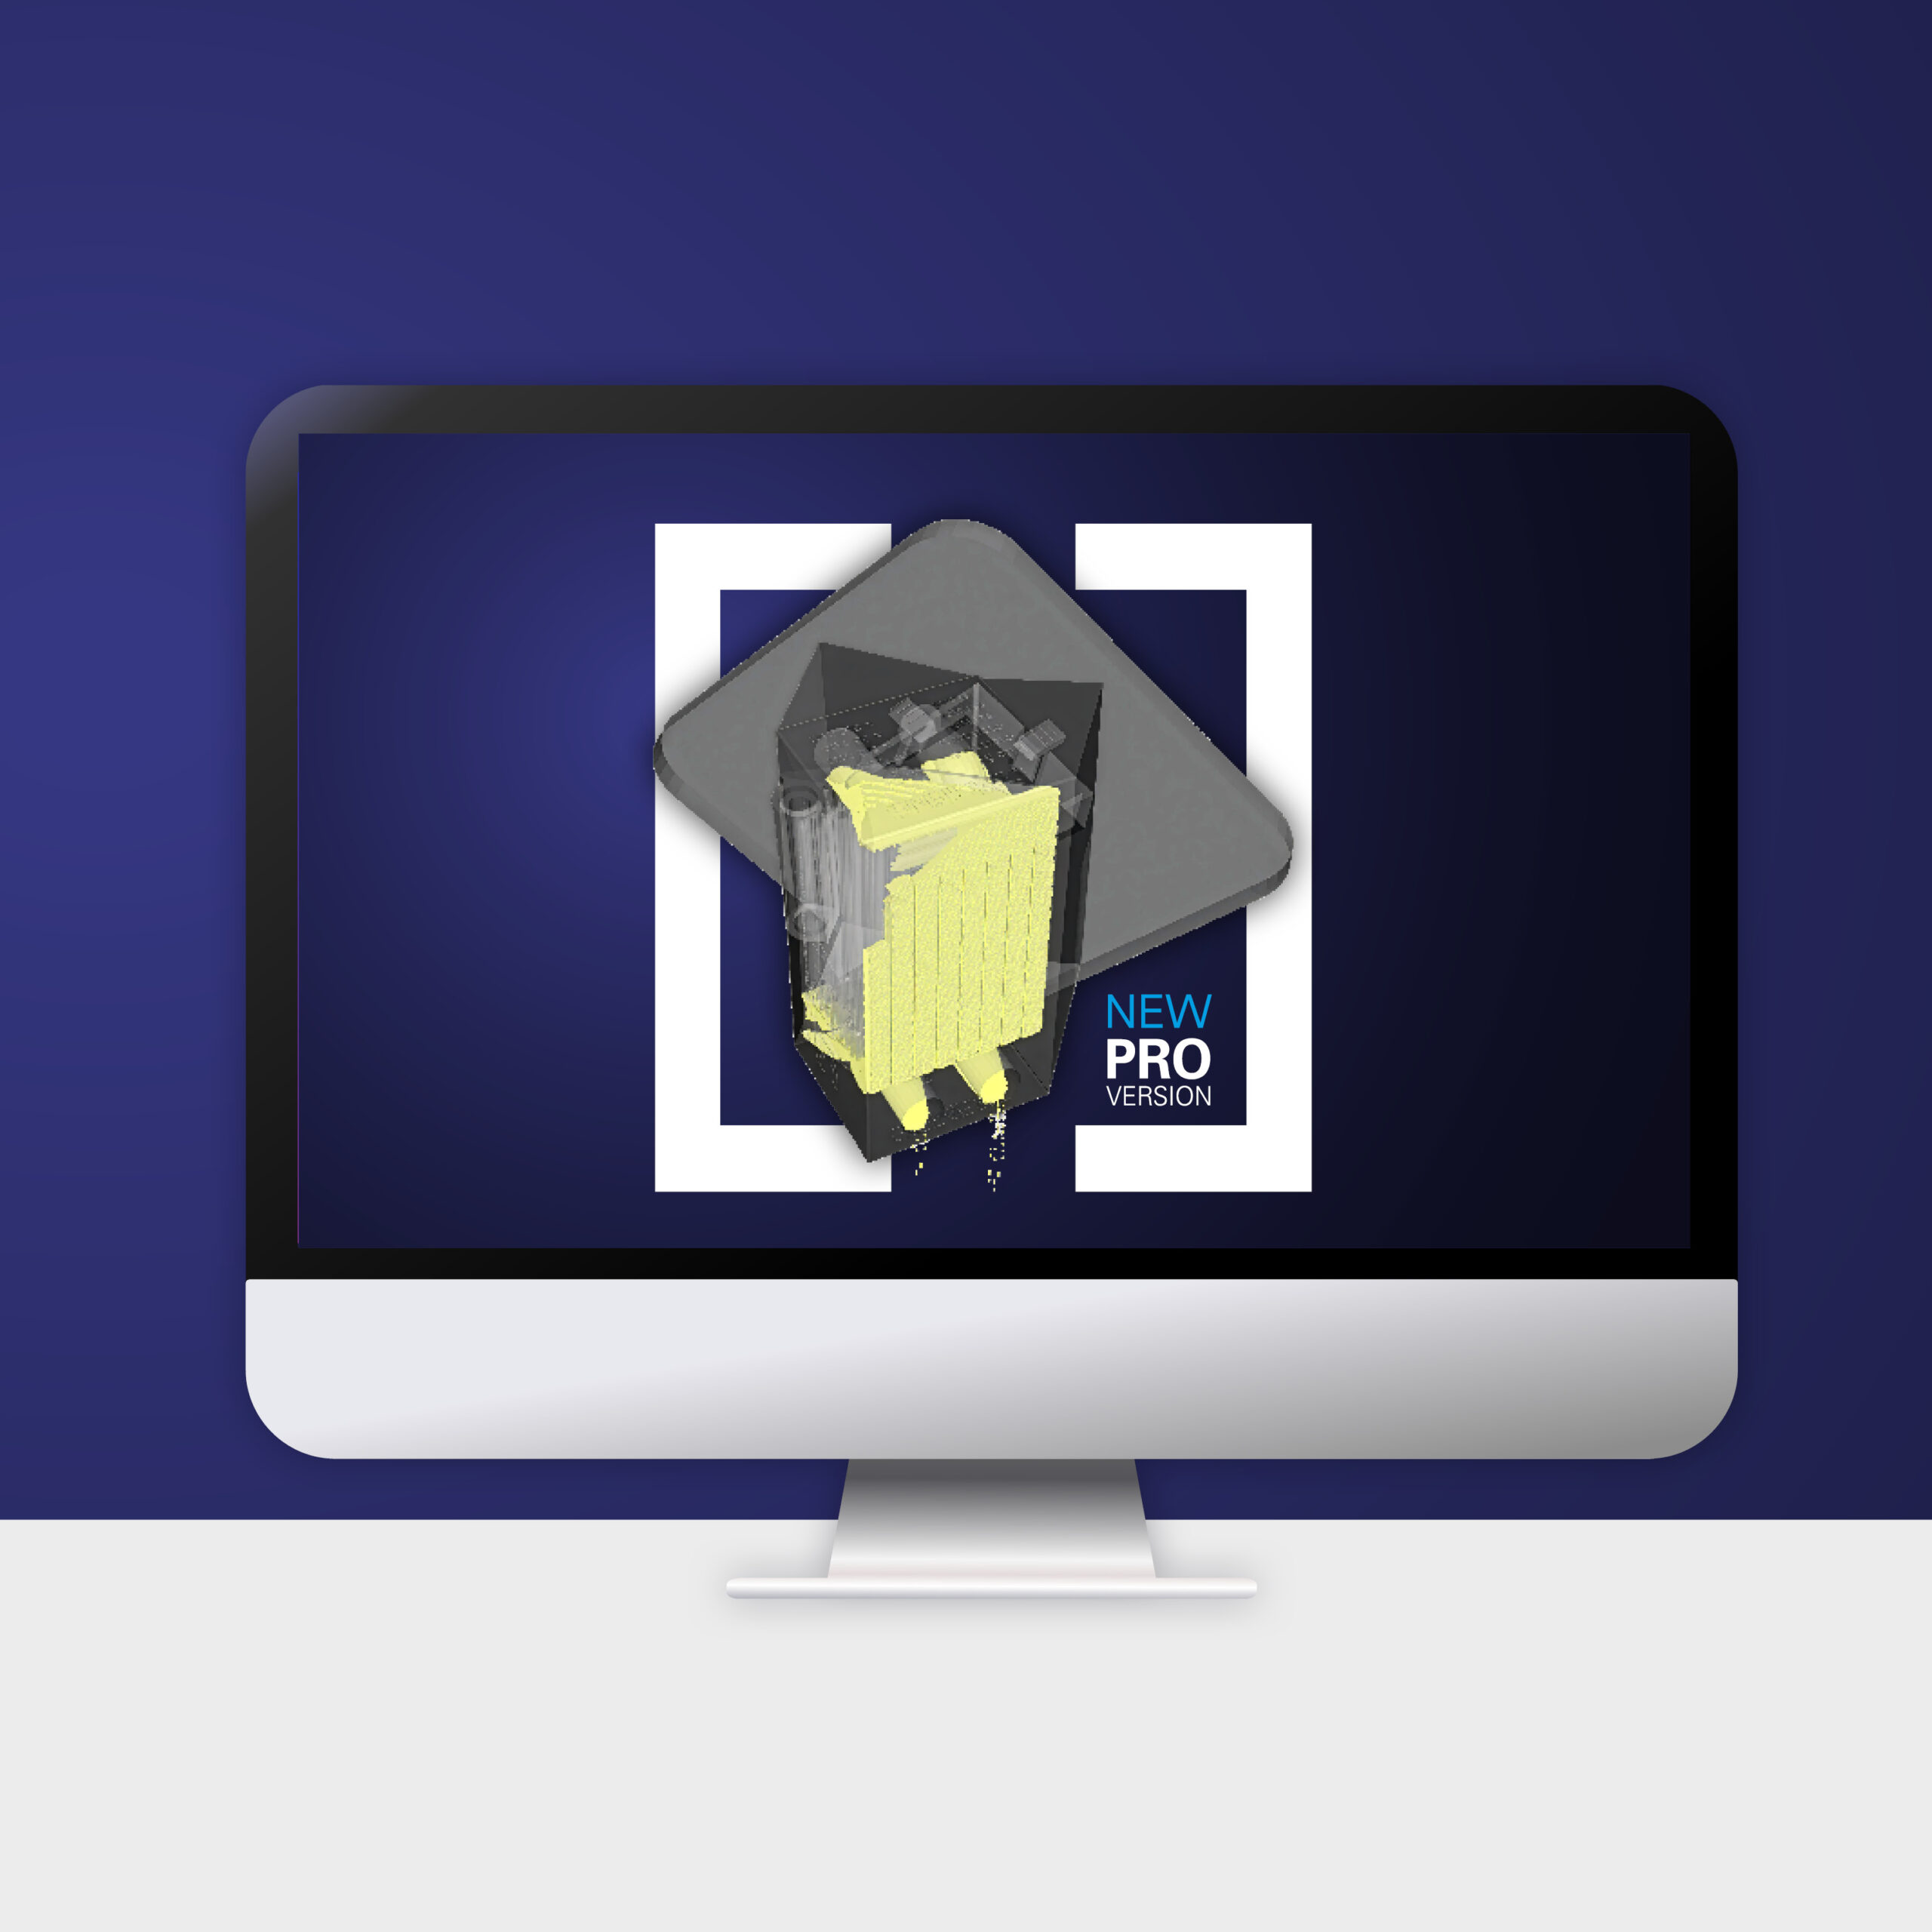
Kürzlich hat Solukon eine neue Version seiner Entpulverungssoftware gelauncht: SPR-Pathfinder® PRO. SPR-Pathfinder® PRO wurde als direkte Antwort auf die wachsende Komplexität industrieller AM-Bauteile entwickelt und bietet eine deutlich höhere Simulationsauflösung, eine präzise Prozesszeitprognose sowie eine verbesserte Validierung der Entpulverung bereits in der Konstruktionsphase.

Seit dem Launch haben uns einige Fragen erreicht. Wir haben die häufigsten Fragen & Antworten zu SPR-Pathfinder PRO® gesammelt:

Was sind die Key Features von SPR-Pathfinder® PRO?

SPR-Pathfinder® PRO

  • bietet eine 20-fach höhere Auflösung der Simulation.
  • ermöglicht einen transparenten Schnitt ins Bauteil in allen Ebenen (X, Y, Z).
  • gibt an, wie lange das Entpulvern in der Solukon-Anlage dauert.

Wann brauche ich SPR-Pathfinder® PRO und wann ist SPR-Pathfinder® BASIC ausreichend?

SPR-Pathfinder® BASIC ist ideal für mittelkomplexe Bauteile und für Kunden, die weder Simulation noch Design-for-Depowdering-Erkenntnisse benötigen, sondern einfach nur ein Entpulverungsprogramm haben möchten. Es unterstützt Dateien bis zu 100 MB. Für hochkomplexe Bauteile, größere Dateien und eine vollständige Entpulverungssimulation mit Designempfehlungen ist SPR-Pathfinder® PRO erforderlich.

Ich möchte von einer „alten“ SPR-Pathfinder® Lizenz oder von SPR-Pathfinder® BASIC auf PRO upgraden. Geht das?

Ja. Wir bieten besondere Konditionen für bereits aktive SPR-Pathfinder®-Nutzer. Kontaktieren Sie uns

Ich habe eine alte SPR-Pathfinder® Lizenz. Kann ich diese trotzdem weiter nutzen?

Bisherige Softwarelizenzen behalten selbstverständlich ihre Gültigkeit. Wenn Sie auf SPR-Pathfinder® PRO umsteigen möchten, kontaktieren Sie uns bitte für ein Angebot.

Müssen wir ein Abo für die SPR-Pathfinder®-Software abschließen?

Nein, die SPR-Pathfinder®-Software funktioniert nicht auf Abo-Basis. Es handelt sich um eine einmalig gekaufte Software mit lebenslangem Zugang.

Können mit einer Software-Lizenz Programme für mehrere Solukon-Anlagen berechnet werden?

Ja, mit einer Software-Lizenz können Programme für beliebig viele Solukon-Anlagen erstellt werden. Die Software-Lizenz ist aber an ein Gerät (PC oder Server) gebunden.

Gibt es eine gratis Test-Version für SPR-Pathfinder® PRO?

Ja, auf Anfrage erhalten Sie eine kostenfreie 30-Tage-Testlizenz. Bitte wenden Sie sich an unser Team oder fragen Sie hier an.

Weitere FAQ zu unserer Software finden Sie in unserer umfassenden FAQ-Sektion.

NEWS

Solukon launcht SPR-Pathfinder® PRO: Volle Simulation für die komplexesten LPBF-Teile

SPR-Pathfinder® PRO wurde als direkte Antwort auf die wachsende Komplexität industrieller AM-Bauteile entwickelt.

22. Juni 2026

Die Solukon Maschinenbau GmbH stellt SPR-Pathfinder® PRO vor, eine neue Version ihrer intelligenten Software zum Entpulvern von strahlgeschmolzenen (LPBF) Metallteilen. SPR-Pathfinder® PRO wurde als direkte Antwort auf die wachsende Komplexität industrieller AM-Bauteile entwickelt und bietet eine deutlich höhere Simulationsauflösung, eine präzise Prozesszeitprognose sowie eine verbesserte Validierung der Entpulverung bereits in der Konstruktionsphase.

Ergänzend ist SPR-Pathfinder® ab sofort in einer günstigeren Variante für Bauteile bis mittlerer Komplexität erhältlich: SPR-Pathfinder® BASIC.

QUICK FACTS

SPR-Pathfinder® PRO ist Solukons neue Softwarelösung für automatisiertes Depowdering von LPBF-Metallbauteilen. Die Software setzt neue Maßstäbe in der Simulation der Pulverentfernung.

WARUM SPR-PATHFINDER® PRO ENTWICKELT WURDE

Da LPBF-Geometrien zunehmend komplexer werden, entwickelt sich die Entpulverbarkeit zu einem limitierenden Faktor für die industrielle Verbreitung. Bauteile schaffen erst dann Mehrwert, wenn das Pulver zuverlässig und reproduzierbar entfernt werden kann. SPR-Pathfinder® PRO wurde entwickelt, um diese Hürde zu überwinden. Als direkte Antwort auf die Marktanforderungen hat das Solukon-Team unter der Leitung von Product Owner Hemank Raj jetzt an einem umfangreichen Software-Upgrade gearbeitet. Das sind die Gründe:

1. Einige LPBF-Bauteile sind so komplex wie nie haben damit die Komplexitätsgrenze der Standard-Version von SPR-Pathfinder® erreicht

Geometrien wie hochkomplexe Wärmetauscher und Luftfahrtkomponenten mit Mehrkanal-Strukturen erfordern eine sehr hohe Auflösung bei der Simulation, um eine verlässliche Entpulverung zu erreichen. Deshalb wurde das bisherige Limit der maximalen Voxelzahl von 2,4 Millionen, welche für die für die Simulation des Entpulverungspfad essentiell ist, entfernt und die Voxelzahl ist jetzt unbegrenzt.

2. AM-Markt-Erwartung nach maximaler Prozesstransparenz

In der Additiven Fertigung von Metallteilen ist der Bedarf an Datentransparenz besonders hoch, da die Bauteile komplex sind, strenge Qualitätsanforderungen gelten und jeder Baujob eine Kette voneinander abhängiger Schritte darstellt. Wenn nicht klar nachvollzogen werden kann, was wann passiert ist (Parameter, Maschinenzustand, Nachbearbeitungsschritte) wird es schwierig, Abweichungen zu erklären, Reproduzierbarkeit nachzuweisen oder Kunden- und Zertifizierungsanforderungen zu erfüllen. Genau hier kommt das Digital-Factory-Tool von Solukon ins Spiel: Es erfasst alle relevanten Prozessdaten der Entpulverung und ermöglicht maximale Transparenz mit der Option, diese Informationen über OPC UA in ein übergeordnetes digitales Dashboard zu integrieren. Mit den erweiterten Funktionen von SPR-Pathfinder® PRO geht Solukon nun den nächsten Schritt.

3. Eines der Solukon Hauptziele: Vertiefung des „Design for Depowdering“-Ansatzes

Viele Hersteller haben den Mehrwert von Design for Additive Manufacturing (DfAM) erkannt und die Geometrie eines Bauteils so optimiert, dass es tatsächlich gedruckt werden kann. Weniger bekannt ist, diesen Ansatz auf das anzuwenden, was nach dem Druck passiert. Design for Depowdering bedeutet, bereits in der frühesten Konstruktionsphase zu berücksichtigen, ob das Pulver zuverlässig aus den internen Strukturen eines Bauteils auslaufen kann, und die Geometrie entsprechend anzupassen, bevor auch nur eine einzige Schicht gedruckt wird. Der praktische Nutzen liegt auf der Hand: weniger Iterationen und unerwartete Probleme nach dem Druck, besser planbare Durchlaufzeiten und ein klarer Weg zu einem reproduzierbaren, dokumentierbaren Nachbearbeitungsprozess, insbesondere bei komplexen Innenkanälen, bei denen die Anforderungen an die Entpulverung mit der Bauteilkomplexität steigen. Kurz gesagt: Design for Additive Manufacturing stellt sicher, dass ein Bauteil gedruckt werden kann, während Design for Depowdering sicherstellt, dass es industrialisiert werden kann.

Indem Solukon die Entpulverbarkeit zu einem berechenbaren Konstruktionsparameter macht, ermöglicht es Herstellern, komplexe Designs noch vor dem Produktionsstart zu validieren. Andreas Hartmann, CEO und CTO, fasst zusammen, warum Solukon sich für ein umfassendes Upgrade von SPR-Pathfinder® entschieden hat: „Bei Solukon waren wir schon immer überzeugt, dass eine zuverlässige und intelligente automatisierte Entpulverung möglich ist, wenn Maschine, Prozess und Software aufeinander abgestimmt sind. Die Bauteile, die unsere Kunden heute drucken, sind komplexer denn je und wir sind mit diesem Anspruch gewachsen. SPR-Pathfinder® PRO spiegelt jahrelange Marktbeobachtung und die kontinuierliche Weiterentwicklung unserer Software im Einklang mit den anspruchsvollsten AM-Anwendungen wider: Bauteile mit Kanälen im Submillimeterbereich, dicht gepackten inneren Strukturen, die bisher nicht zugänglich waren.“

DIE NEUEN FEATURES VON SPR-PATHFINDER® PRO

Die PRO-Version bringt drei zentrale Neuerungen im Vergleich zur bisherigen Software:

HÖHERE AUFLÖSUNG DER SIMULATION

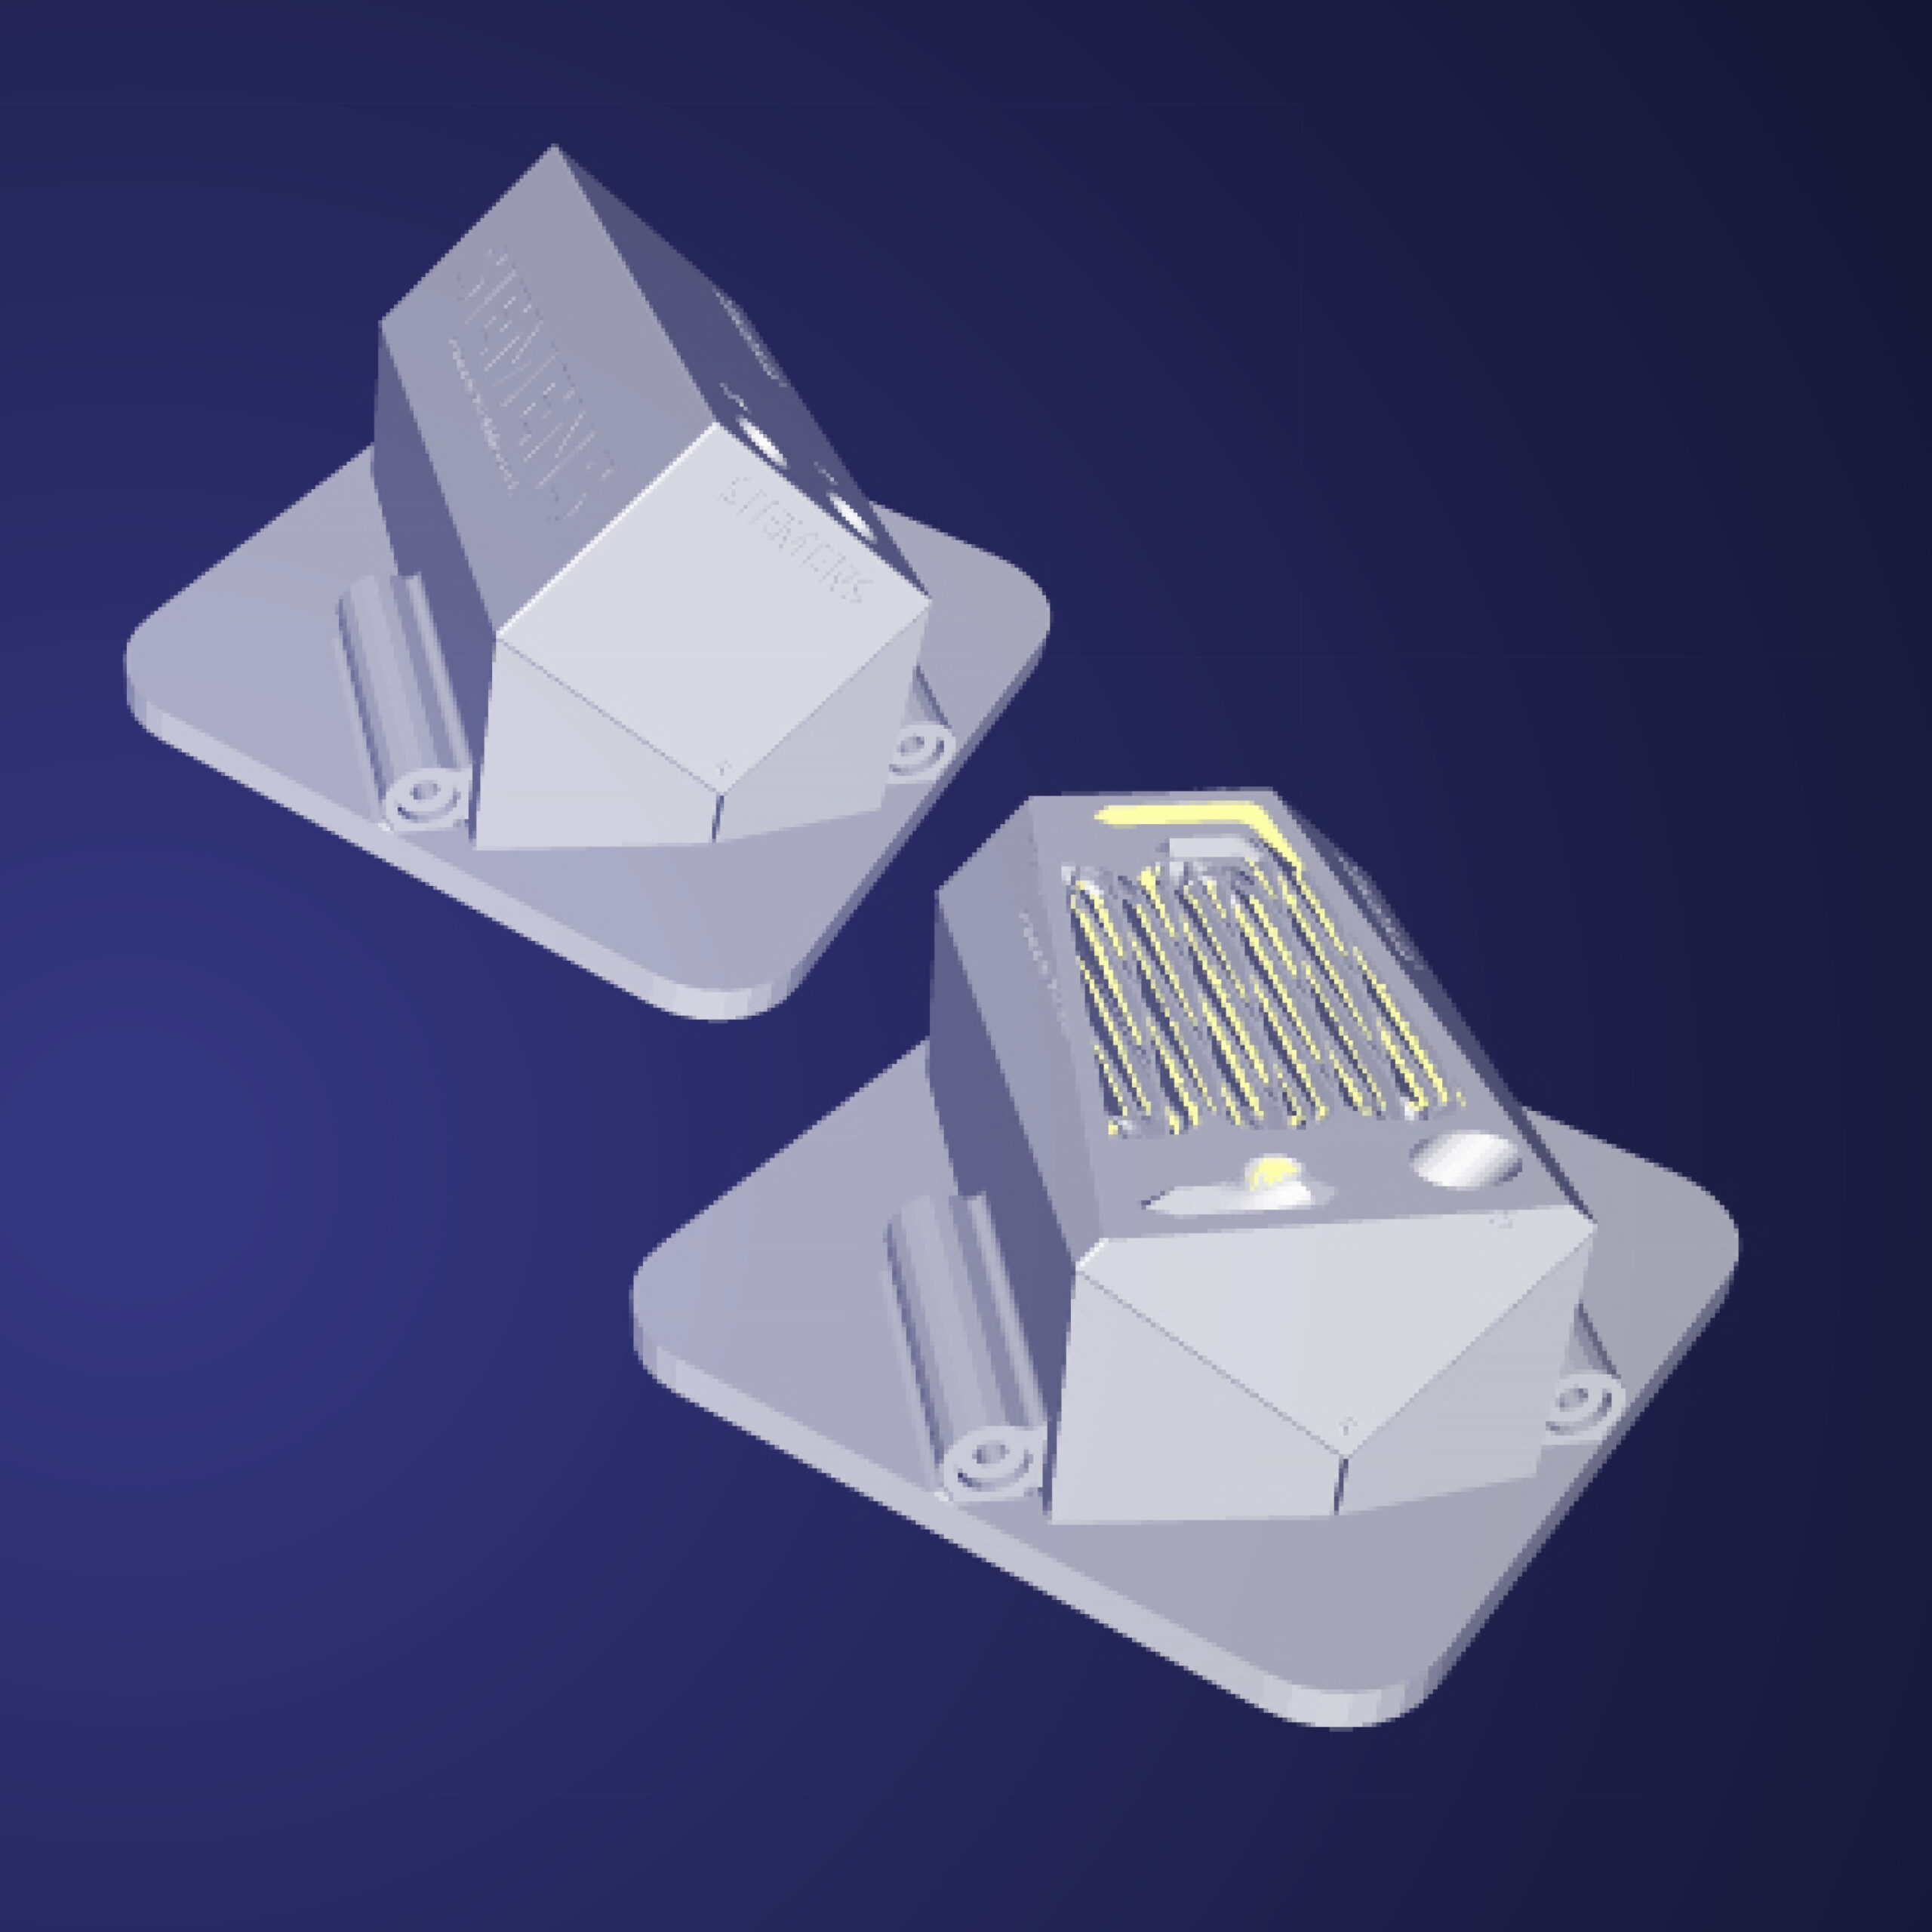
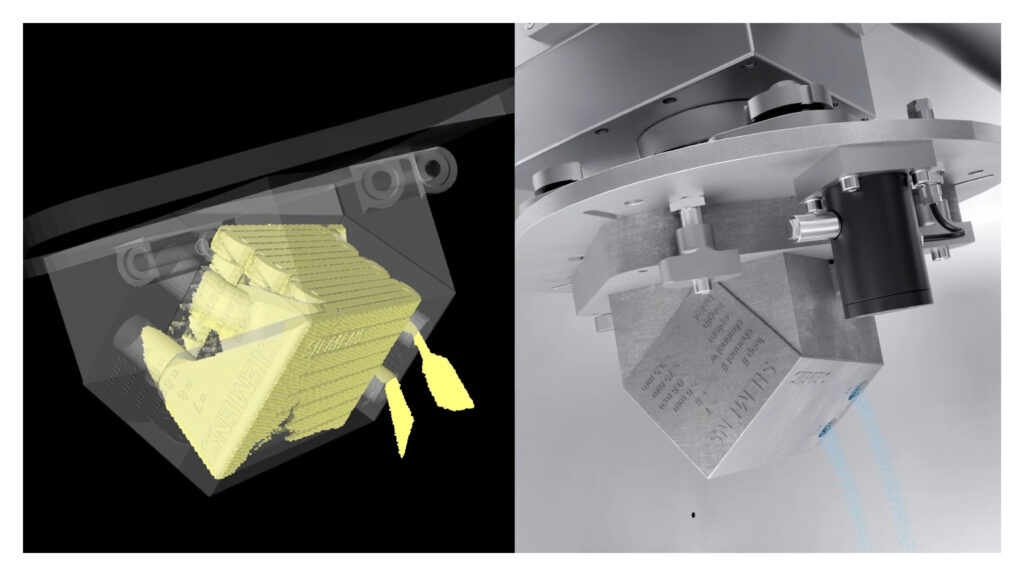
SPR-Pathfinder® PRO unterstützt bis zu 1.000.000 Partikel,  eine 20-fache Steigerung gegenüber der Standardversion kombiniert mit einer unbegrenzten Voxelanzahl. Damit lassen sich selbst die komplexesten inneren Strukturen präzise berechnen, einschließlich Kanälen im Submillimeterbereich und dicht gepackten inneren Strukturen, die bisher nicht simulierbar waren. In der Simulation von SPR-Pathfinder® PRO bewegt sich das Bauteil genauso, wie es später beim entsprechenden Reinigungsschritt in der Solukon-Anlage bewegt wird. Das macht den Prozess deutlich leichter nachvollziehbar.

In der Simulation von SPR-Pathfinder® PRO sind die Bewegungen identisch wie später in der Solukon-Anlage.

TRANSPARENTE SCHNITTANSICHT IN ALLEN EBENEN

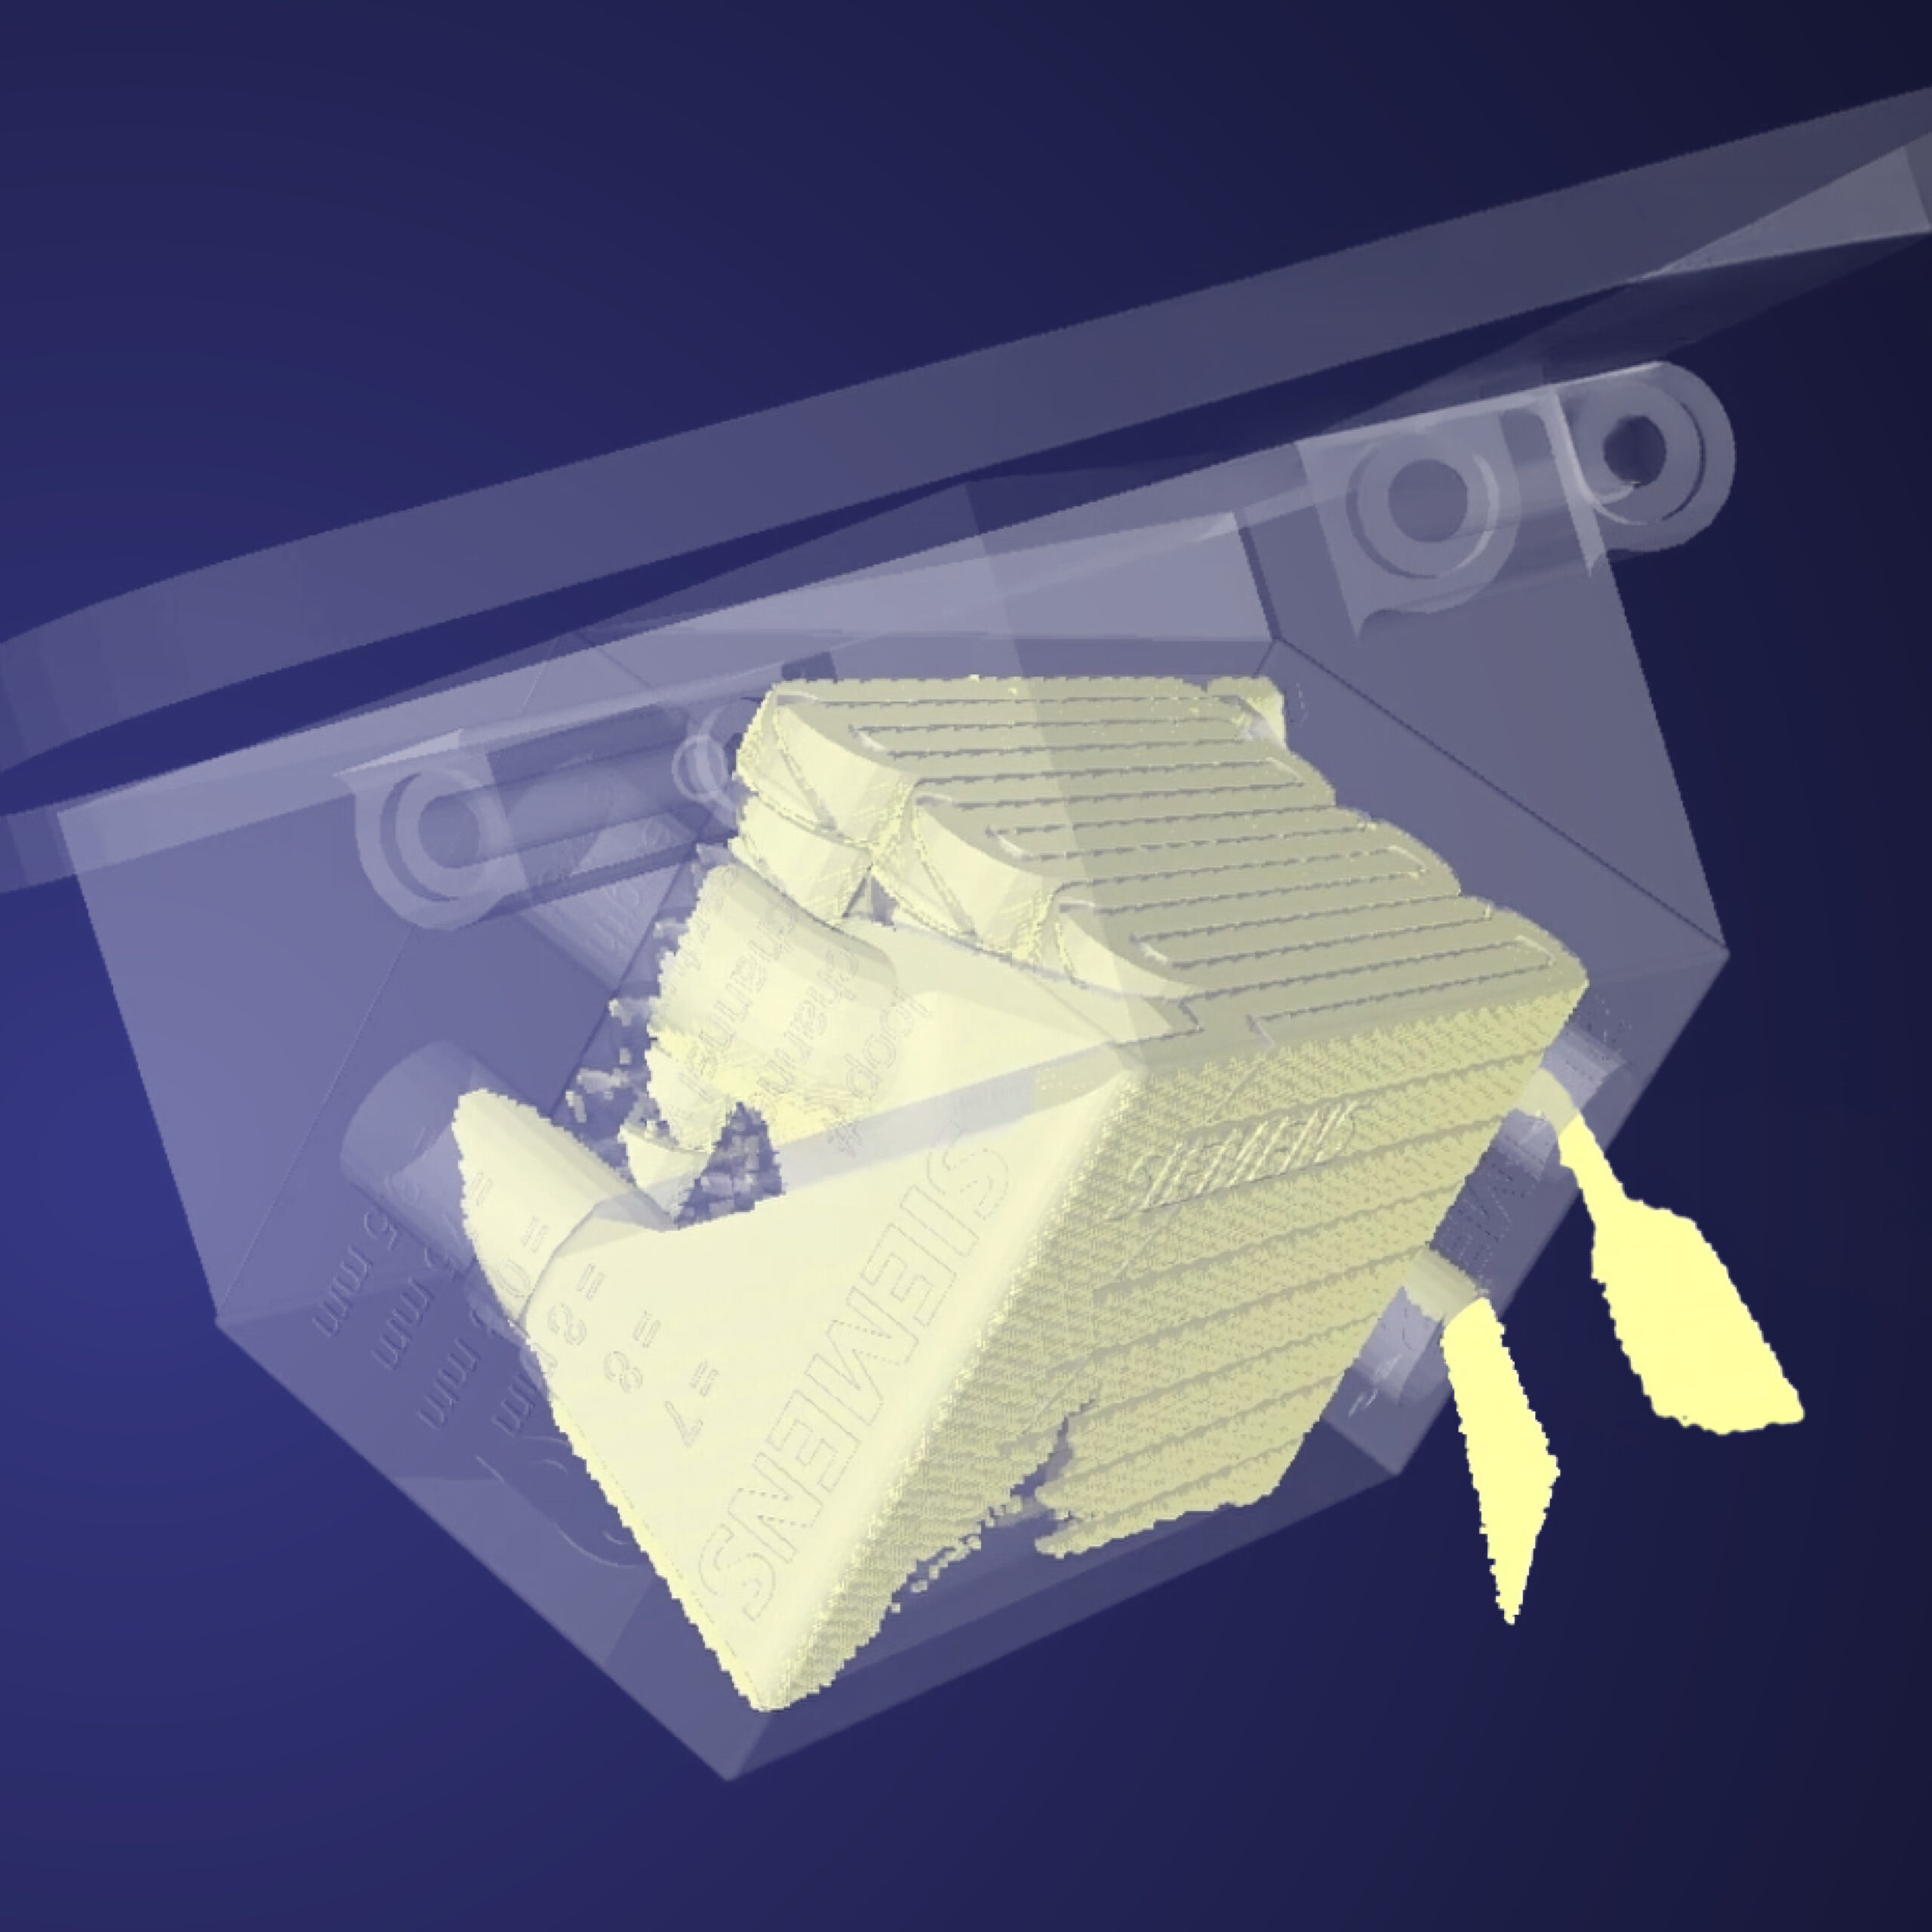
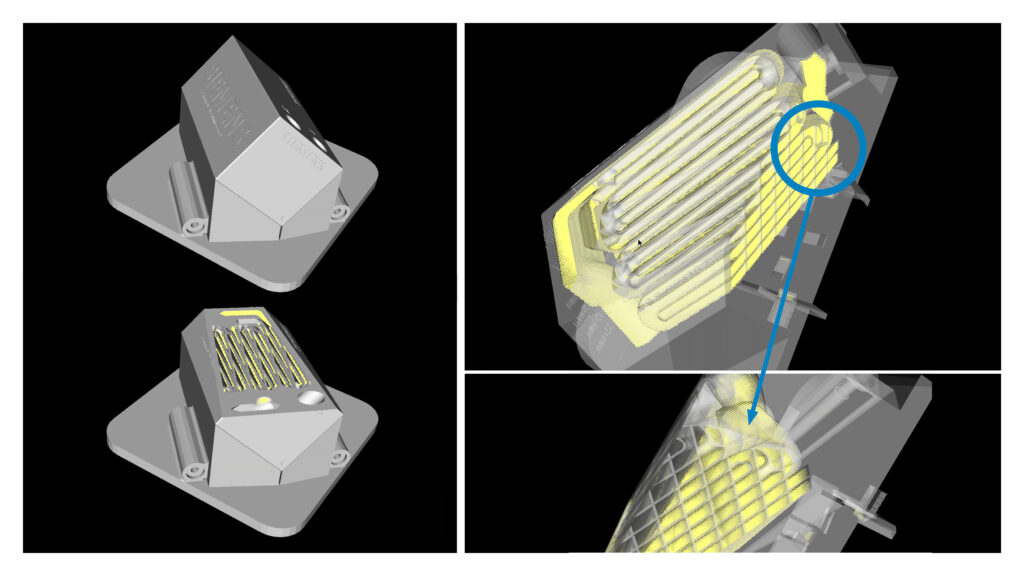
Die Software ermöglicht nun Schnittansichten des Bauteils in allen Ebenen (X, Y und Z) und gibt Anwendern damit vollständige Einsicht in das Bauteilinnere – an jeder Stelle und aus jeder Richtung. Darüber hinaus lässt sich die Transparenz des Bauteils sehr fein abstufend einstellen. So lassen sich Pulvereinschlüsse und Engstellen zuverlässig identifizieren, bevor eine einzige Schicht gedruckt ist.

Mit SPR-Pathfinder® PRO sind transparente Schnitte in allen Ebenen möglich, um Pulverengpässe zu erkennen.

GENAUE ZEITANGABE

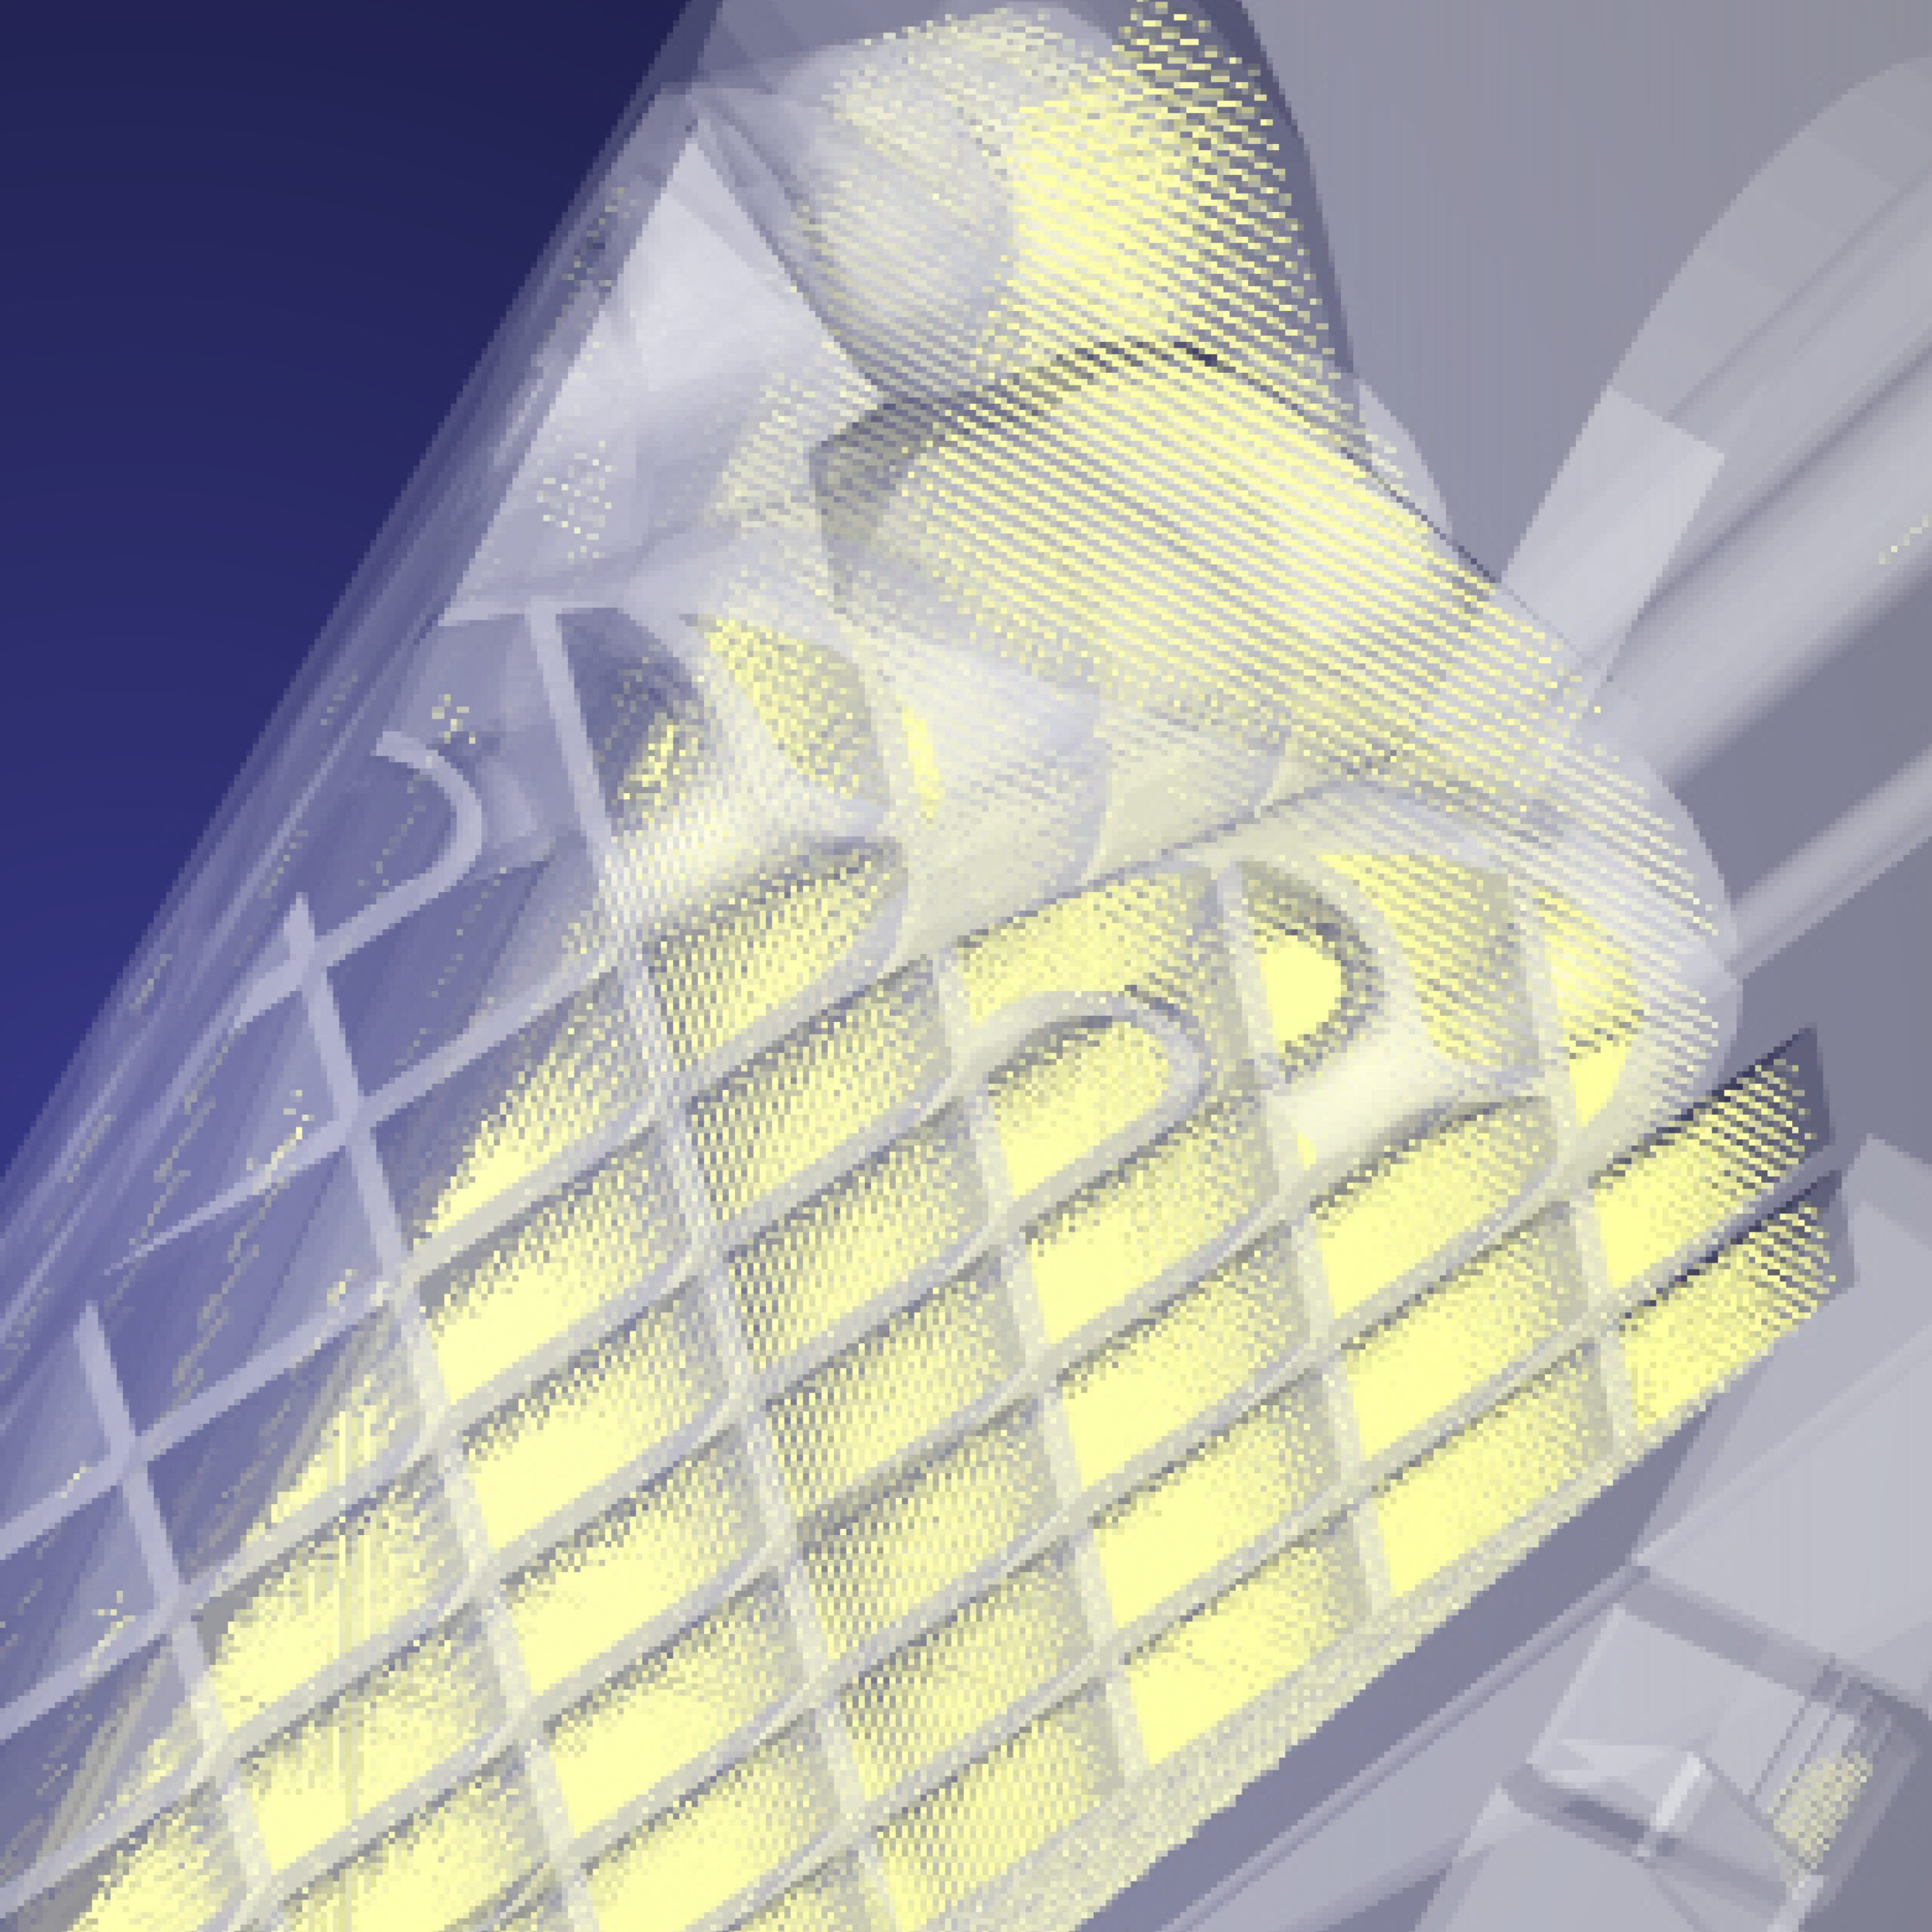
Für viele industrielle Anwender war die Entpulverung lange eine unbekannte Variable in der Produktionsplanung. SPR-Pathfinder® PRO ermöglicht es Nutzern nun, exakt zu bestimmen, wie lange die Berechnung und der Entpulverungsprozess in ihrer Solukon-Anlage dauern werden. Damit lässt sich genau planen, wie und wann sich die Pulverentfernung in den Produktionsablauf einfügt. Mit diesem neuen Feature der Zeitangabe wird ein Engpass beseitigt, der mit steigenden Produktionsvolumen zunehmend kostspielig wurde.
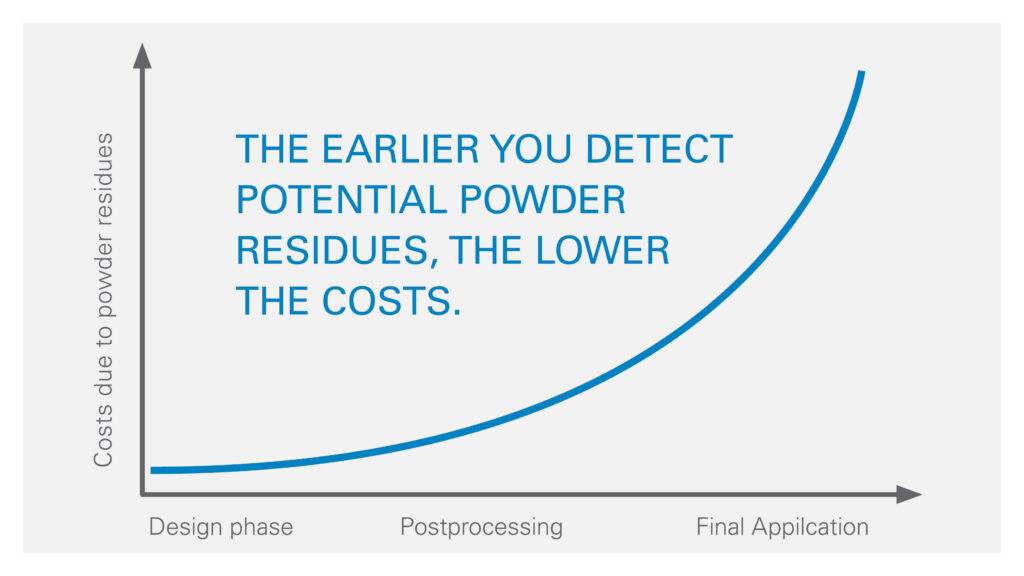
Je früher im Design- und Produktionsprozess Pulverreste entdeckt werden, desto niedriger sind die Kosten. SPR-Pathtinder® PRO macht Pulverengpässe bereis im Designprozess sichtbar.
„SPR-Pathfinder® PRO ist das Ergebnis unserer engen Zusammenarbeit mit Anwendern, die täglich das Beste aus der LPBF-Technologie herausholen“, sagt Hemank Raj, Product Owner von SPR-Pathfinder®, und ergänzt: „Die Standardversion eliminiert mit der Erstellung von Entpulverungsprogrammen bereits einen Try-and-Error-Ansatz. Mit PRO gehen wir weiter: Nutzer können nun in die komplexesten Geometrien hineinsehen, die Reinigungsdauer zuverlässig vorhersagen und die Entpulverbarkeit validieren, bevor die erste Schicht gedruckt wird. Das verändert, wie Ingenieure die Nachbearbeitung von Beginn an in ihre Planung einbeziehen.“

SPR-PATHFINDER® BASIC VS. PRO AUF EINEN BLICK

Mit der Einführung von SPR-Pathfinder® PRO bietet Solukon die Software nun in zwei Versionen an, die jeweils auf spezifische Anwendungen und Produktionsanforderungen zugeschnitten sind. Die SPR-Pathfinder®-Software nutzt generell die CAD-Datei des gesamten Baujobs, um die optimale Bewegungssequenz für eine möglichst schnelle Pulverentfernung zu berechnen. Die Berechnungen basieren auf dem digitalen Zwilling des Bauteils.

Beide Versionen laufen auf regulären Windows-Computern oder -Servern und sind mit den folgenden Solukon-Anlagen kompatibel:

  • SFM-AT350
  • SFM-AT350-E
  • SFM-AT800-S
  • SFM-AT1000-S
  • SFM-AT1500-S

SPR-Pathfinder® BASIC ermöglicht die Berechnung von Reinigungsprogrammen für mittel-komplexe Bauteile. Es automatisiert die Erstellung eines Reinigungsprogramms und macht manuelle Programmierung überflüssig. Für Anwender, deren Bauteile keine erweiterte Simulation erfordern und die eine kosteneffiziente Einstiegslösung für die Entpulverungssoftware suchen, ist BASIC das richtige Werkzeug.

SPR-Pathfinder® PRO ist für hochkomplexe Bauteile sowie für Produktionen konzipiert, bei denen höchste Ansprüche an Prozesstransparenz und Planungsgenauigkeit erfüllt werden müssen. PRO bietet volle Simulationstiefe, Schnittansichten zur Bauteilinspektion und eine präzise Angabe der Entpulverungsdauer.

Die folgende Tabelle zeigt die Unterschiede zwischen den Software-Versionen BASIC und PRO:

Wie bisher können interessierte Kunden mit Solukon-Anlage die Software im Rahmen einer 30-Tage-Testlizenz kostenfrei und unverbindlich testen.

Hier gehts zum neuen Produktvideo von SPR-Pathfinder® PRO:

Sie sehen gerade einen Platzhalterinhalt von YouTube. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.

Mehr Informationen

MASCHINE UND SOFTWARE: DAS PERFEKTE ZUSAMMENSPIEL

SPR-Pathfinder® PRO macht den digitalen Zwilling über den gesamten Nachbearbeitungsprozess nutzbar, von der Konstruktionsvalidierung bis zur Produktionsplanung, und liefert die Prozesstransparenz, die industrielle AM-Anwendungen zunehmend benötigen, um sicher zu skalieren. Ein Entpulverungssystem ist nur so intelligent wie die Software, die es steuert. Das war schon immer Solukons Ansatz und SPR-Pathfinder® PRO ist der Beweis dafür.

NEWS

Wie kann ich die Pulverentfernung in der additiven Fertigung verbessern?

Mit Design for AM Strategien und Solukon zuverlässige Ergebnisse erzielen.

19. Mai 2026

KONTAKT CONTACT

MARKETING@SOLUKON.DE

In den vergangenen Jahren haben Fortschritte bei Hard- und Software in der additiven Fertigung zu höheren Druckgeschwindigkeiten, mehr Prozesssicherheit und besserer Skalierbarkeit geführt. Dadurch hat sich die Technologie von einer reinen Prototyping Lösung zu einem industriellen Fertigungsverfahren entwickelt. Gleichzeitig sehen viele in der Branche das Potenzial von additiver Fertigung noch immer durch nachgelagerte Schritte wie Bauteilreinigung und Nachbearbeitung begrenzt.

Im Metall-3D-Druck zum Beispiel galt die Pulverentfernung lange als Bottleneck. Dieser Schritt ist entscheidend für die Herstellung industrietauglicher Bauteile, war jedoch aufgrund manueller Abläufe und der steigenden Komplexität der Bauteilgeometrien besonders aufwendig. Inzwischen zeichnet sich hier ein Wandel ab, nicht zuletzt durch automatisierte Lösungen zur Pulverentfernung wie die SFM-Systeme von Solukon.

Diese Systeme nutzen intelligente Algorithmen, um die Pulverentfernung zu automatisieren und zu optimieren, und verändern damit die Nachbearbeitung in der metallischen additiven Fertigung grundlegend. Gleichzeitig sind sie nur ein Teil des Weges (wenn auch ein sehr wichtiger) hin zu einer wirklich skalierbaren und effizienten Pulverentfernung. Wie sich zeigt, können Hersteller bereits in der Konstruktionsphase und vor dem Druck gezielt ansetzen, um die Pulverentfernung zu verbessern und ihre Produktionsabläufe insgesamt effizienter zu gestalten.

Eine neue Ära der Pulverentfernung

Die Bedeutung einer effektiven Pulverentfernung bei 3D gedruckten Metallteilen kann nicht oft genug betont werden. Nach dem Entnehmen aus dem Pulverbett haften häufig noch lose, nicht verschmolzene Partikel an der Oberfläche oder verbleiben in Hohlräumen, Kanälen und anderen Geometrien. Dieses Pulver stellt nicht nur ein Sicherheitsrisiko für das Bedienpersonal dar, sondern kann sich auch negativ auf die Oberflächenqualität, Formgenauigkeit und die Gesamtperformance der Bauteile auswirken, wenn es nicht vollständig entfernt wird.

In den Anfangsjahren der Pulverbetttechnologien erfolgte die Pulverentfernung weitgehend manuell, etwa durch Absaugen, Abbürsten, Ausblasen oder Abklopfen. Dieses Vorgehen war sehr zeitaufwendig und konnte für ein einzelnes Bauteil mehrere Stunden in Anspruch nehmen. Gleichzeitig war es mit erheblichen Gesundheits- und Sicherheitsrisiken verbunden.

Automatisierte Lösungen zur Pulverentfernung wie die SFM-Systeme von Solukon stellen daher eine wichtige Weiterentwicklung für die AM Branche dar. Durch die Kombination aus Hardware mit programmierbarer Zweiachsenrotation und gezielten Vibrationen sowie leistungsfähiger Software, insbesondere dem SPR Pathfinder, hat Solukon einen Ansatz etabliert, der schnell, automatisiert und an der Bauteilgeometrie ausgerichtet ist.

„Wir hören von Kunden immer wieder, dass Pulverentfernung die Zuverlässigkeit und Effizienz ihrer Nachbearbeitungsprozesse deutlich verbessert“, erklärt Sebastian Becker, Head of Product Management Metal beim 3D-Druck OEM EOS, einem langjährigen Partner und Kunden von Solukon. „Werden Solukon Systeme in Kombination mit EOS-Anlagen eingesetzt, ermöglichen sie einen stabilen und planbaren Übergang vom Druck zu den nachgelagerten Prozessschritten. Die automatisierte Rotation und Vibration entfernt Pulver selbst aus hochkomplexen Geometrien und reduziert den manuellen Aufwand, die Exposition des Bedienpersonals sowie die Schwankungen, die bei manueller Reinigung auftreten können, deutlich.“

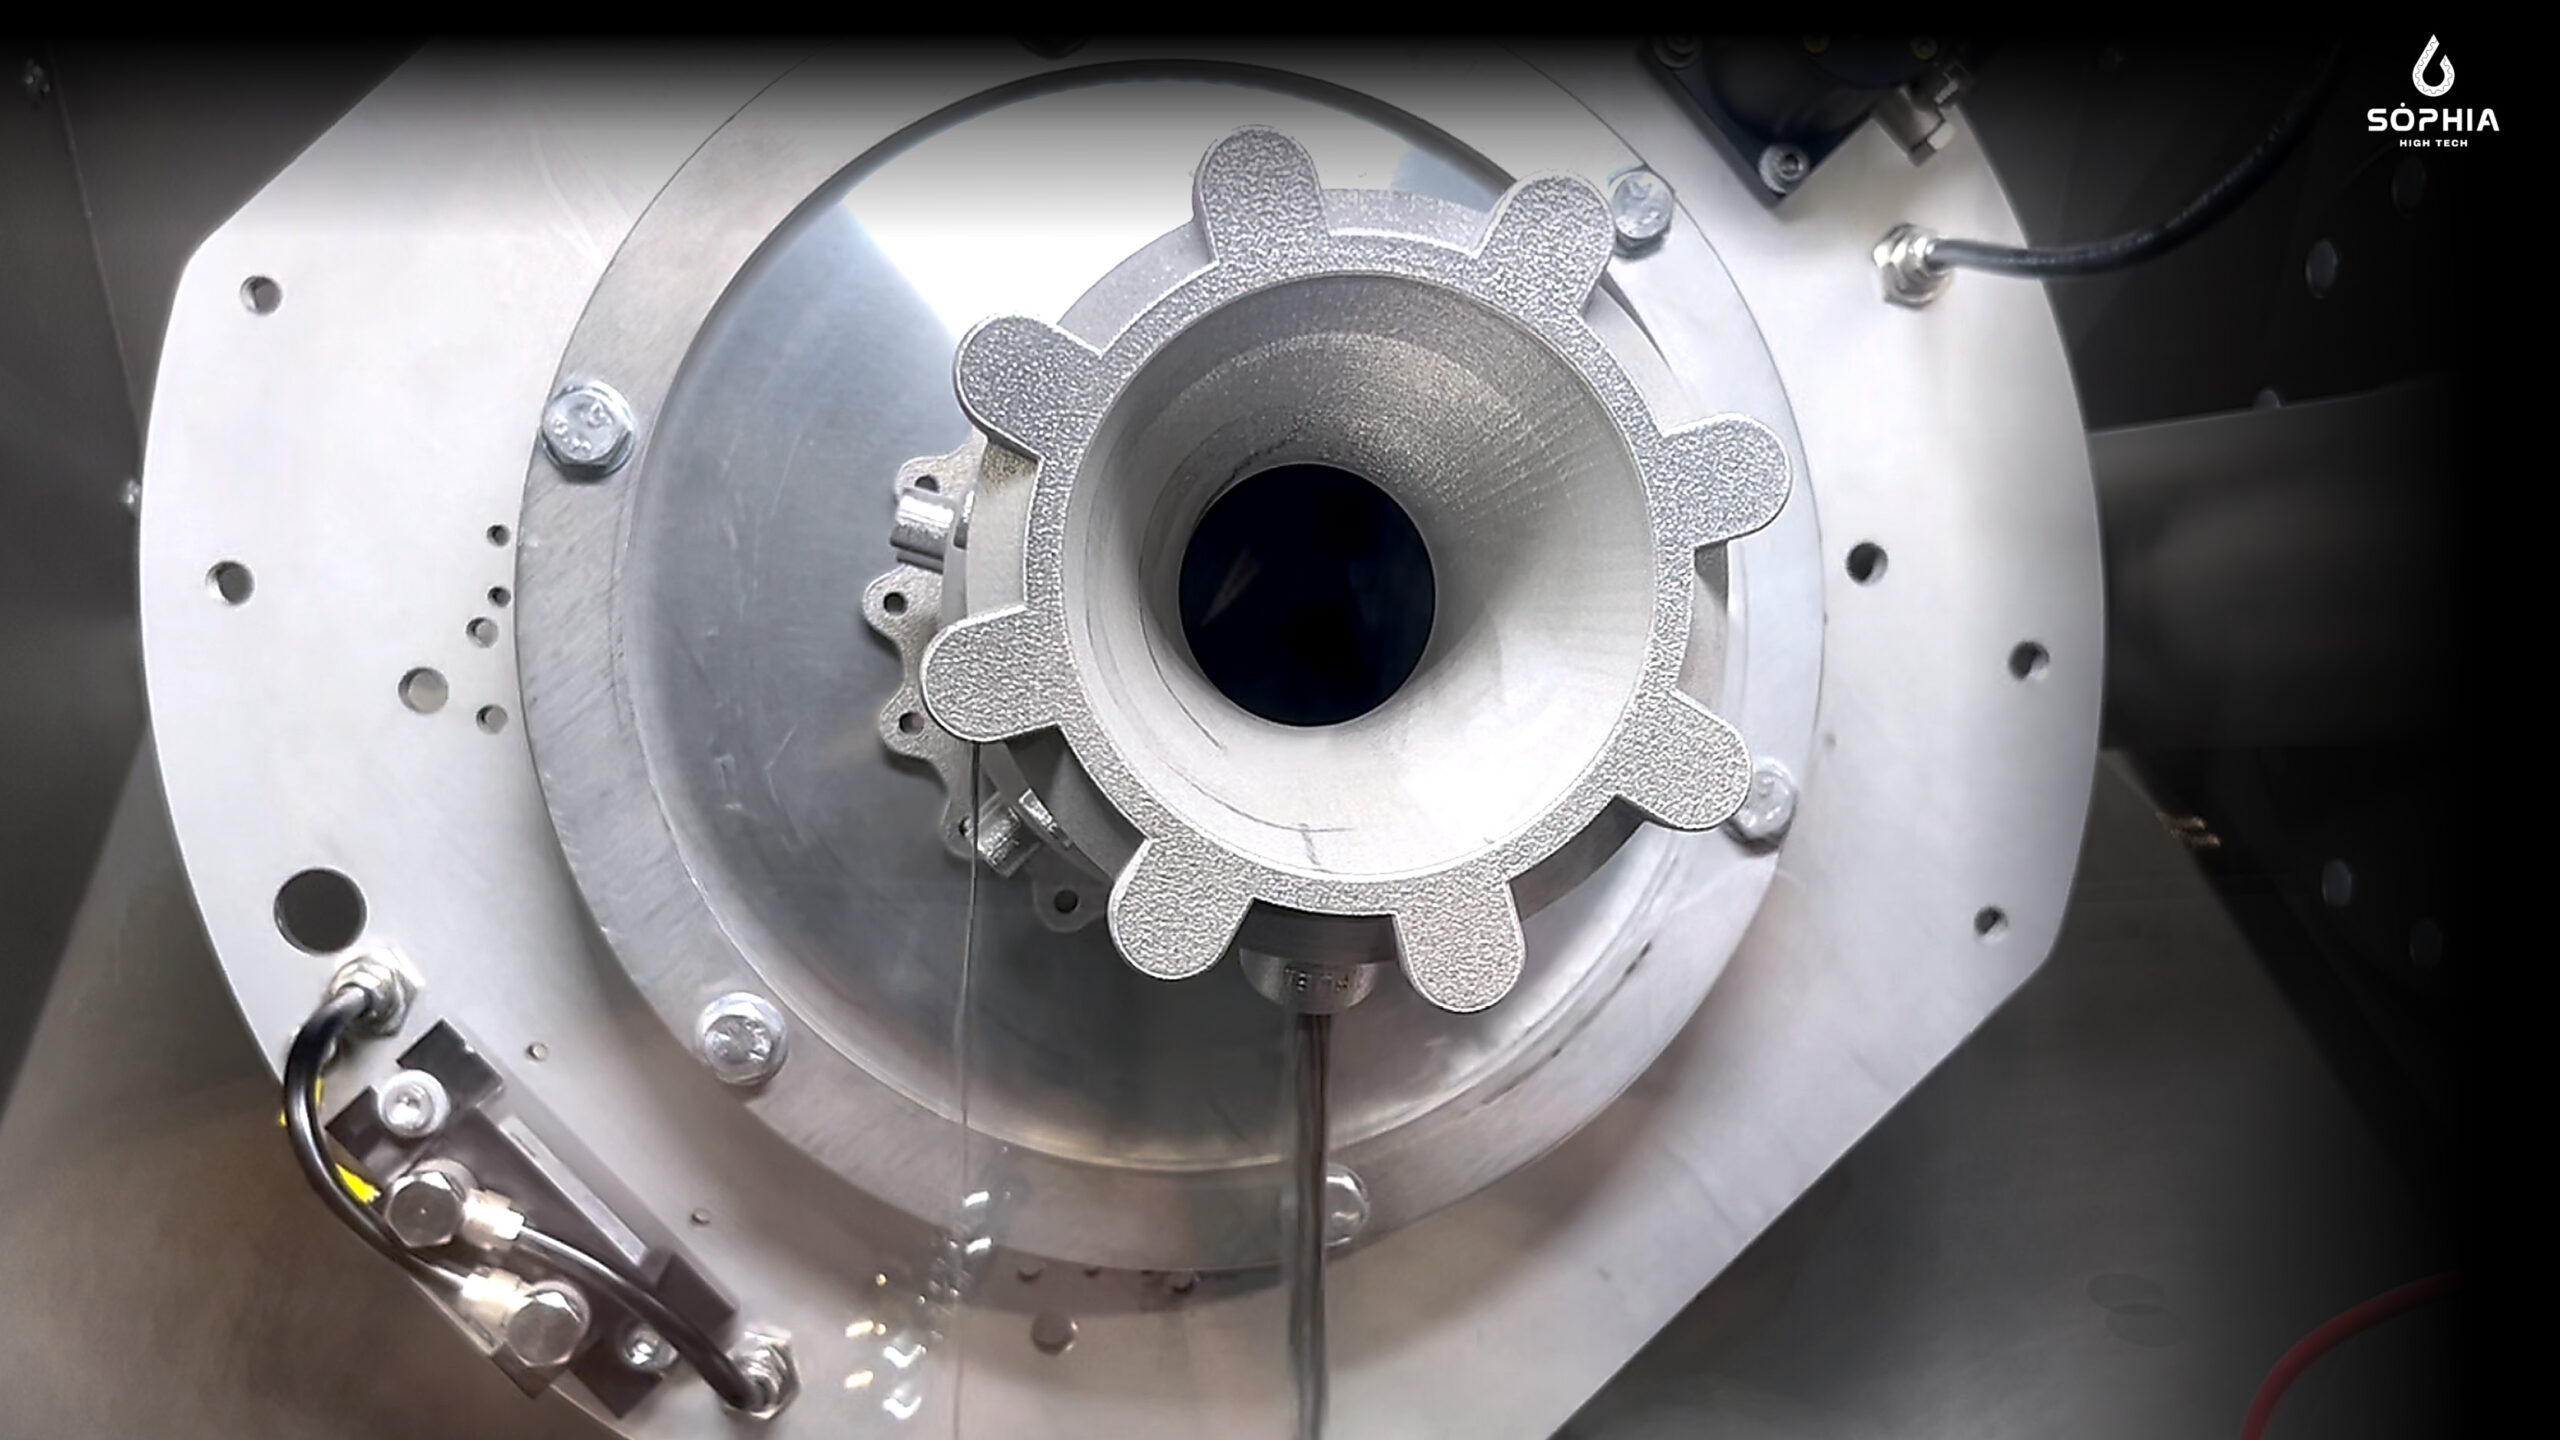
Auch beim Luft- und Raumfahrtunternehmen Sòphia High Tech S.r.l. spielen die Lösungen zur Pulverentfernung von Solukon eine wichtige Rolle, um die Produktion von metallischen Bauteilen für eine höhere Kraftstoffeffizienz zu optimieren. Wie Nicola Sicignano, AM Specialist bei Sòphia High Tech, erläutert, gewährleistet das automatisierte System im Vergleich zu manuellen Verfahren wie dem Ausblasen mit Druckluft eine höhere Genauigkeit und Wiederholbarkeit. „Dadurch sinkt das Risiko von Verunreinigungen in nachgelagerten Schritten wie dem Abtrennen der Bauteile von der Bauplatte, dem Spülen des Bauteils und der Wärmebehandlung. Zudem ermöglicht der Betrieb in einer Inertgasumgebung eine sichere Rückgewinnung und Wiederverwendung des Pulvers, was sowohl die Materialeffizienz als auch die Nachhaltigkeit des gesamten Prozesses verbessert.

Optimale Pulverentfernung beginnt im Designprozess

Automatisierte Lösungen zur Pulverentfernung haben die industrielle additive Fertigung deutlich vorangebracht. Ihr volles Potenzial entfalten sie jedoch erst, wenn bereits vor dem Druck die richtigen Weichen gestellt werden. Schon in der Konstruktionsphase können Ingenieure gezielt Entscheidungen treffen, die die spätere Pulverentfernung erleichtern.

In der Regel gilt: Je komplexer ein Bauteil, desto anspruchsvoller ist die Pulverentfernung. Lange innenliegende Kanäle mit kleinen Durchmessern, verbundene Hohlräume, Gitterstrukturen oder hohe Schlankheitsverhältnisse können den Prozess deutlich erschweren. Gleichzeitig ist genau diese Gestaltungsfreiheit ein wesentlicher Grund dafür, dass additive Fertigung in Branchen wie Luft und Raumfahrt, Energie oder Medizintechnik eingesetzt wird. Die Lösung liegt daher nicht in vereinfachten Geometrien, sondern in durchdachten Konstruktionsentscheidungen.


„Frühe Konstruktionsentscheidungen haben einen erheblichen Einfluss auf die Möglichkeiten und die Effizienz der Pulverentfernung, erklärt Sebastian Becker von EOS. Faktoren wie die Bauteilorientierung im Bauprozess, der Durchmesser von Kanälen, Entleerungswinkel sowie die Positionierung von Öffnungen zum Pulverabfluss bestimmen maßgeblich, wie gut sich Pulver entfernen lässt“.

Es gibt verschiedene Konstruktionsansätze, mit denen sich die Pulverentfernung verbessern lässt, darunter:

  • Anpassung der Länge oder des Durchmessers interner Kanäle, um die Entleerung zu erleichtern
  • Integration von Kanälen zur Pulverabführung in Geometrien mit erhöhtem Risiko für Pulverrückstände
  • Vermeidung sehr schmaler oder rechteckiger Kanäle, in denen sich Pulver leicht festsetzt

Nicola Sicignano von Sòphia High Tech weist zudem darauf hin, dass sich die Effizienz der Pulverentfernung auch dann verbessern lässt, wenn das Bauteildesign nicht grundlegend verändert werden kann. Mögliche Maßnahmen sind:

  • Hinzufügen temporärer oder funktionaler Öffnungen, etwa an der Bauplatte oder in unkritischen Bereichen, um den Pulverabfluss zu erleichtern
  • Verbesserung der Zugänglichkeit bestehender Kanäle, beispielsweise durch eine durchgängige Verbindung zwischen inneren Hohlräumen und äußeren Öffnungen

 
„Ein Design for Additive Manufacturing Ansatz ist entscheidend“, ergänzt Sicignano. „Dazu gehört die Optimierung von Geometrien im Hinblick auf eine erleichterte Pulverentfernung, der Einsatz von Simulationstools zur Vorhersage von Pulverfluss und möglichen Ansammlungen sowie die Festlegung standardisierter Konstruktionsrichtlinien für interne Kanäle“.

Die Software SPR-Pathfinder von Solukon ist ein solches Simulationstool und unterstützt Anwender dabei, Strategien zur Pulverentfernung bereits in der Konstruktionsphase zu berücksichtigen. Auf Basis einer Simulation des Pulververhaltens berechnet die Software Bewegungsabläufe, die auf die jeweilige Bauteilgeometrie abgestimmt sind. Anwender können die CAD-Daten eines Baujobs schon vor dem Druck in die Software einspielen und eine optimierte Bewegungssequenz für die spätere Pulverentfernung erzeugen. So lässt sich frühzeitig beurteilen, ob die Entpulverung für eine bestimmte Geometrie effizient ablaufen wird oder ob Anpassungen am Design sinnvoll sind. Gleichzeitig werden kritische Bereiche im Bauteil sichtbar, die für ein besseres Ergebnis bei der Pulverentfernung überarbeitet werden sollten.

Weitere Strategien für eine bessere Pulverentfernung

Neben konstruktiven Maßnahmen gibt es weitere Möglichkeiten, die Pulverentfernung bereits vor dem Druck zu verbessern. In der Druckvorbereitung spielen zum Beispiel die Bauteilorientierung und die Generierung von Stützstrukturen eine wichtige Rolle, da sie beeinflussen, wie viel Pulver später entfernt werden muss und wie gut sich die Bauteile reinigen lassen. Auch weitere Parameter wie die Steuerung des Gasflusses können zu saubereren Bauteilen und einer effizienteren Pulverentfernung beitragen.

„Verbesserungen lassen sich entlang der gesamten Prozesskette erzielen“, führt Becker weiter aus. „Einige EOS-Kunden optimieren beispielsweise ihre Druckparameter, um die Haftung von Pulver zu verringern. Gasflusskonzepte und kontinuierlich weiterentwickelte Prozessparameter tragen zudem dazu bei, die Oberflächen der Bauteile bereits während des Bauprozesses glatter zu halten. Darüber hinaus setzt EOS-Technologien ein, die den Bedarf an Stützstrukturen reduzieren und so die Effizienz der Pulverentfernung weiter steigern.

Zwei zentrale Aspekte sollten dabei berücksichtigt werden:

  • Minimierung von Stützstrukturen, um das Volumen an losem Pulver und den Aufwand für die Pulverentfernung zu reduzieren
  • Strategische Bauteilorientierung, um die Pulverentfernung durch Schwerkraft zu unterstützen und Pulveransammlungen zu vermeiden

Weiter nachgelagert kann auch die Kombination automatisierter Systeme zur Pulverentfernung mit geschlossenen Pulverhandling Lösungen die Gesamteffizienz des additiven Fertigungsprozesses steigern. Insbesondere die SFM Systeme von Solukon ermöglichen die Rückgewinnung von Pulver und stellen sicher, dass dieses frei von Verunreinigungen bleibt. Dies verbessert sowohl die Materialeffizienz als auch die Nachhaltigkeit des gesamten Prozesses. Das Ergebnis sind stabilere Abläufe, ein geringerer manueller Eingriff und eine höhere Bauteilqualität.“

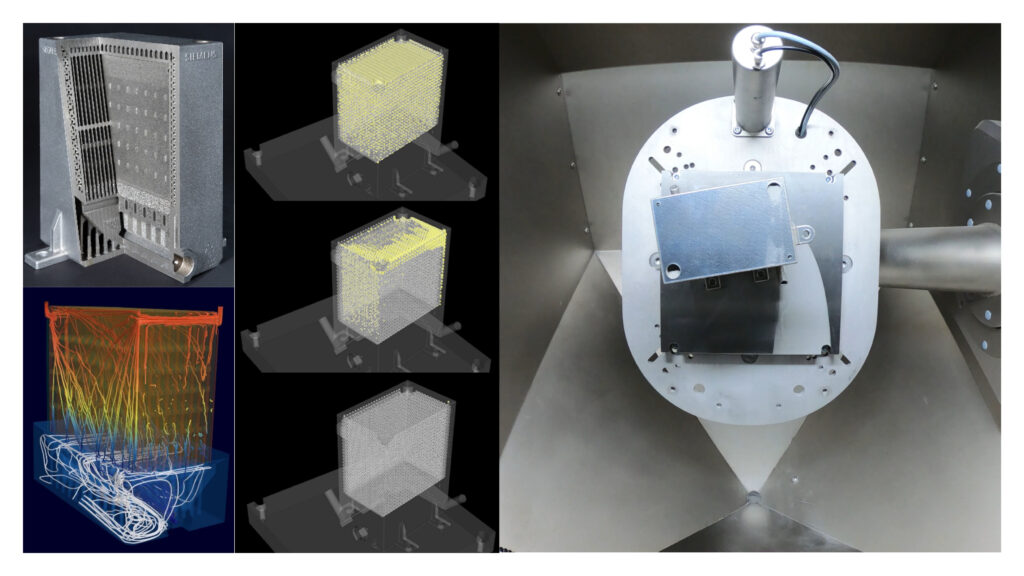
Wie gut Kanäle zugängig sind und wie sie geformt sind, bestimmt maßgeblich das Reinigungsergebnis.

Fazit

Zentrale Nachbearbeitungsschritte wie die Pulverentfernung sind heute nicht mehr der Engpass, der sie lange Zeit waren, und lassen sich durch die Kombination aus automatisierten Lösungen und vorgelagerten Konstruktionsstrategien weiter optimieren.
 

Getrieben von intelligenten Simulationstools ermöglichen die fortschrittlichen Lösungen zur Pulverentfernung von Solukon, die Entpulverbarkeit eines Designs bereits vor Produktionsbeginn zu bewerten. Damit verändert sich der Ansatz grundlegend: Die Pulverentfernung wird nicht erst nachgelagert betrachtet, sondern schon vor dem Druck simuliert und validiert. Für Anwender bedeutet das eine effizientere und besser skalierbare Produktion sowie ein geringeres Risiko, Bauteile zu fertigen, die Prozesse verzögern oder aufgrund unzureichender Pulverentfernung nicht den Anforderungen entsprechen.

Wie Nicola Sicignano von Solukon Kunde Sòphia High Tech abschließend betont, führt die Kombination aus optimierten Konstruktionsansätzen und modernen automatisierten Lösungen zur Pulverentfernung zu den besten Ergebnissen in Bezug auf Effizienz, Sicherheit und Bauteilqualität.

NEWS

Warum ist Entpulvern im Metall 3D-Druck so wichtig?

Ein Überblick, warum automatisierte Pulverentfernung so eine entscheidende Rolle im AM-Prozess hat.

9. April 2026

KONTAKT CONTACT

MARKETING@SOLUKON.DE

Komplexe Strukturen wie interne Kanäle, verworrene Gitterstrukturen oder konturnahe Kühlkanäle verlässlich zu fertigen ist eine große Stärke der additiven Fertigung gegenüber herkömmlichen Fertigungsmethoden. Für High-Tech-Branchen wie Luft- und Raumfahrt, die Medizintechnik und die Automobilindustrie bietet der 3D-Druck damit erhebliche Vorteile, macht die Pulverentfernung aber schwieriger. Das Entpulvern, also der Prozessschritt zur Entfernung von Restpulver aus einem gedruckten Bauteil, ist häufig der Punkt in der Prozesskette, an dem diese Komplexität besonders deutlich wird.

Bei welchen Metall-Druck-Verfahren braucht es entpulvern?

Grundsätzlich wird automatisiertes Entpulvern überall dort benötigt, wo Pulver verschmolzen wird. Die gängigsten Verfahren sind das Laserschmelzverfahren (Selective Laser Melting / LPBF), EBM (Electron Beam Melting) und Metall Binder Jetting.

Beim Metal Binder Jetting müssen die sogenannten Grünteile vor dem Sintern sorgfältig entpulvert werden, da verbleibendes Pulver die Bauteildichte und Maßhaltigkeit direkt beeinflusst.

Gerade bei Bauteilen mit geschlossenen Kanälen, feinen Gitterstrukturen oder Überhängen wird manuelles Entpulvern schnell zum Problem: Es ist zeitaufwendig, wenig reproduzierbar und entwickelt sich zum Engpass, der das volle Potenzial der additiven Fertigung ausbremst.

Auch bei SLM und DMLS sind die Bauteile vollständig im Pulverbett eingebettet, wobei sich Pulver in komplexen Geometrien und inneren Hohlräumen festsetzt. Ähnlich verhält es sich bei EBM – mit der zusätzlichen Herausforderung, dass das Pulver während des Prozesses teilweise angesintert wird und sich dadurch nur schwer manuell entfernen lässt.

Gerade EBM bietet großes Potenzial für automatisiertes Entpulvern. Gleichzeitig ist die teilweise gesinterte und sehr fragile Struktur der Grünteile ein großes Problem. Die aktuellen Lösungen von Solukon sind daher auf LPBF und SLS ausgelegt (mit einem klaren Fokus auf LPBF ), da hier die Bauteile stabil genug sind, um sie automatisiert nachzubearbeiten.

Was passiert, wenn Bauteile nicht vollständig gereinigt sind?

Grundsätzlich ist automatisiertes Entpulvern nötig, weil es

  • Gesundheits- und Sicherheitsrisiken minimiert.
  • die einzige Möglichkeit ist, komplexe Geometrien sauber zu bekommen.
  • wiederhol- und zertifizierbare Prozesse ermöglicht.
  • Zeit und damit Geld spart und Pulver wiederverwendet werden kann.
  • industrielle Serienfertigung erst möglich macht.

Das heißt im Umkehrschluss: Unzureichende Entpulverung gefährdet die Qualität, Sicherheit und letztlich den gesamten Prozessablauf. Folgende Risiken wiegen besonders schwer:

Erstens: eingeschlossenes Pulver. Feines Metallpulver, das sich in inneren Kanälen oder Hohlräumen festsetzt, lässt sich mit herkömmlichen Methoden oft nicht vollständig entfernen. In geschlossenen oder teilgeschlossenen Geometrien ist eine restlose Entfernung ohne einen gezielten, programmierbaren Prozess nahezu unmöglich.

Zweitens: Kontamination. Verbleibendes Pulver aus einem Baujob oder einer Legierung kann in nachfolgende Prozesse verschleppt werden und die Materialrückverfolgbarkeit beeinträchtigen.

Drittens: Porosität. Wird eingeschlossenes Pulver während Wärmebehandlung oder HIP teilweise angesintert, können ungewollte Poren in der Mikrostruktur entstehen. Das verschlechtert die mechanischen Eigenschaften des Bauteils direkt, wie etwa Festigkeit, Ermüdungslebensdauer und Druckdichtigkeit. Häufig ohne, dass dies ohne CT-Scan oder zerstörende Prüfverfahren sichtbar ist.

Diese drei Risiken sind eng miteinander verknüpft: Ein Problem führt oft zum nächsten.

Warum ist Entpulvern in den Bereichen Luft- und Raumfahrt, Medizintechnik und im Automobilbereich noch schwieriger?

Die Antwort liegt in Bauteilgeometrien, Material und den damit verbundenen Effekten. Die Metallbauteile, die am meisten von der addditiven Fertigung profitieren (Raketenbrennkammern, Verteiler in Kraftstoffsystemen, Hydraulikkomponenten, individuelle medizinische Implantate, leicht Strukturbauteile) sind auch am schwersten zu reinigen. Ihr Material (Titan oder Aluminium) erfordert eine inerte Atmosphäre. Und ihr Einsatzfeld erlaubt weder Pulverreste noch Mikrobeschädigungen.

In der Luft- und Raumfahrt wird ein blockierter interner Kanal in einer Kraftstoff- oder Kühlkomponente schnell zum Sicherheitsrisiko. In der Medizintechnik führen Pulverrückstände in Implantaten unmittelbar zum Verstoß gegen regulatorische Anforderungen. Und im Automobilbereich, wo die Serienfertigung mit AM zunehmend Realität wird, untergräbt inkonsistentes Entpulvern die notwendige Reproduzierbarkeit für die Produktion in großen Stückzahlen.

Diese Branchenzweige sind auch die treibende Kraft für immer größere Bauteile und Stückzahlen.

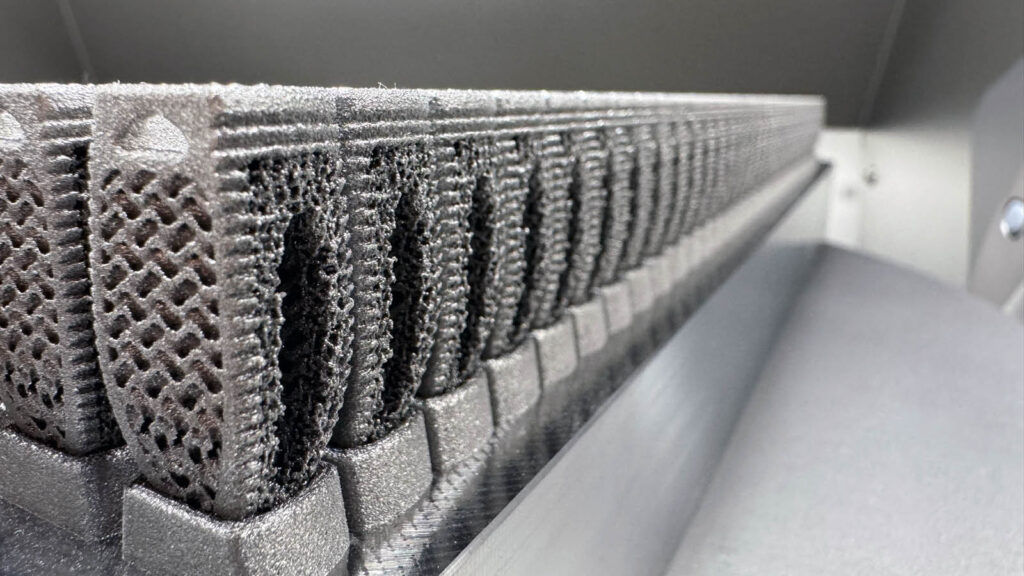
Wirbelsäuleneinsätze (aus Titan) mit filigranen Gitterstrukturen sind eine gängige Entpulverungsherausforderung

Warum Solukon?

Schon seit 2015 entwickelt und fertigt Solukon automatisierte Entpulverungsanlagen. Neben programmierbarer Zweiachsrotation und einer kontrollierten inerten Atmosphäre für reaktive Materialien ist besonders die SPR-Pathfinder Software DAS Feature. Denn die Software berechnet anhand der CAD-Datei des Bauteils automatisch, wie das Bauteil in der Entpulverungsanlage bewegt werden muss.

Wenn dem Bauteil kein Ausfall erlaubt ist, darf auch das Entpulvern keine Kompromisse machen.

NEWS

Solukon auf der Rapid + TCT 2026: Was Sie erwartet

Lesen Sie hier, was wir in Boston, MA ausstellen.

17. März 2026

Amerikas größte Messe für industriellen 3D-Druck steht vor der Tür. Erfahren Sie hier, was wir auf Stand 1435 in Boston, MA zeigen.

SFM-AT350-E: Special Version

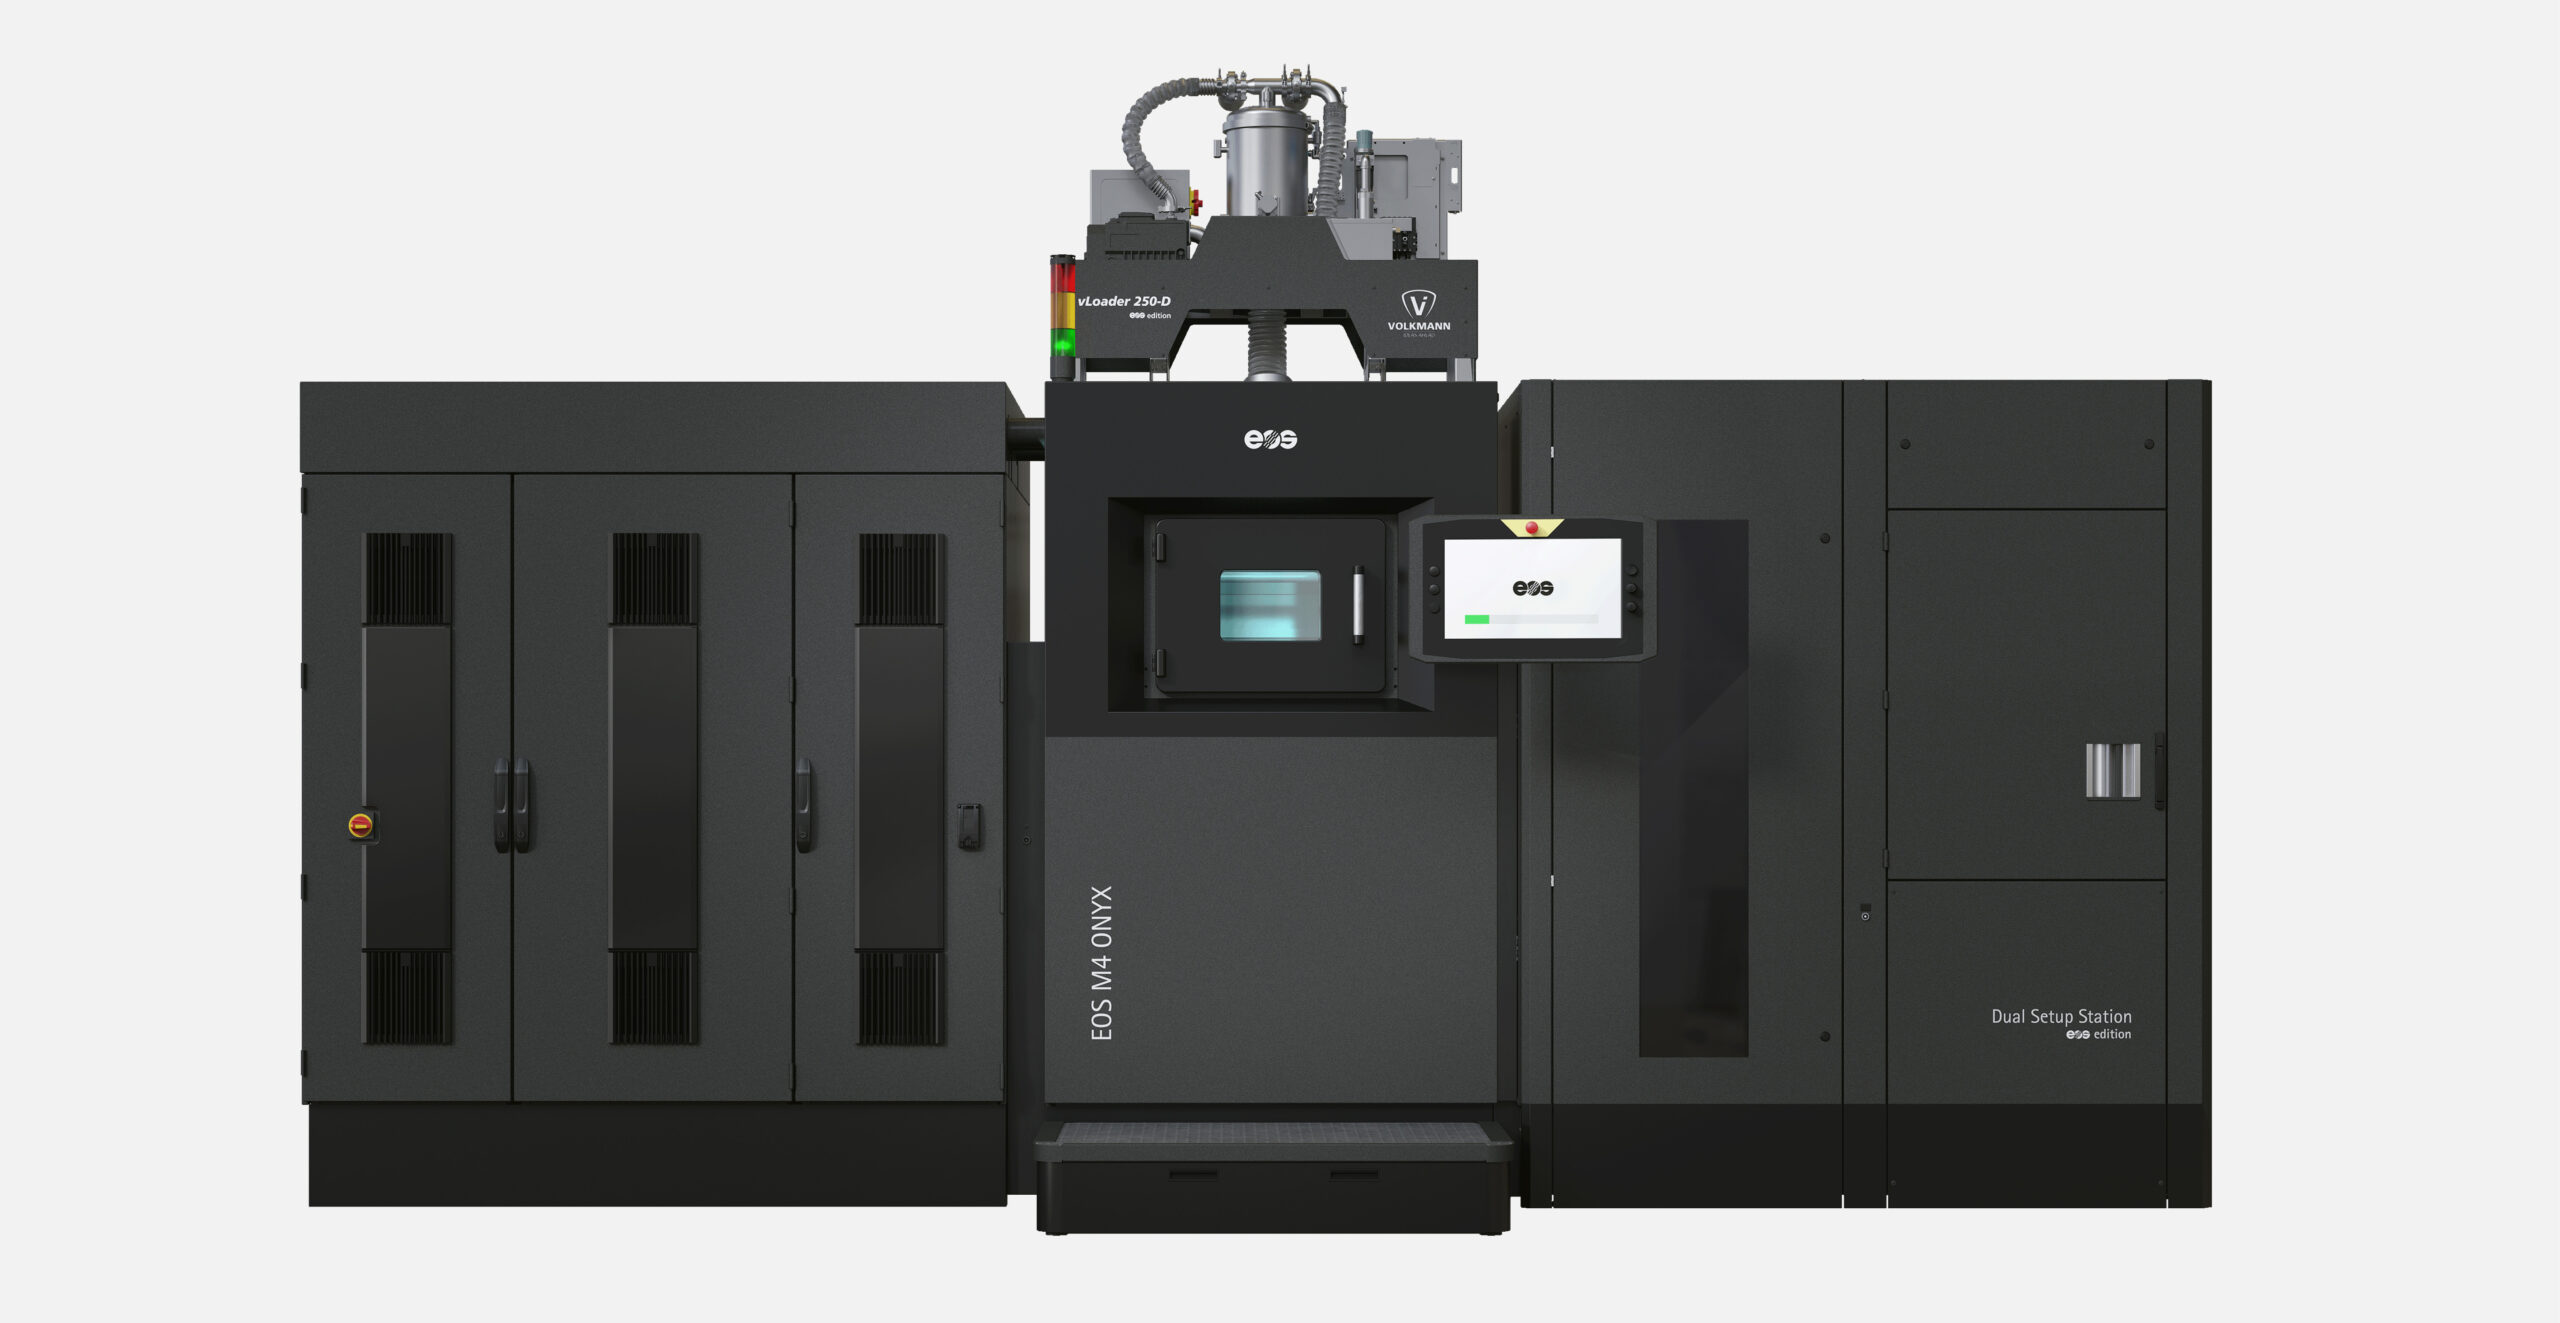
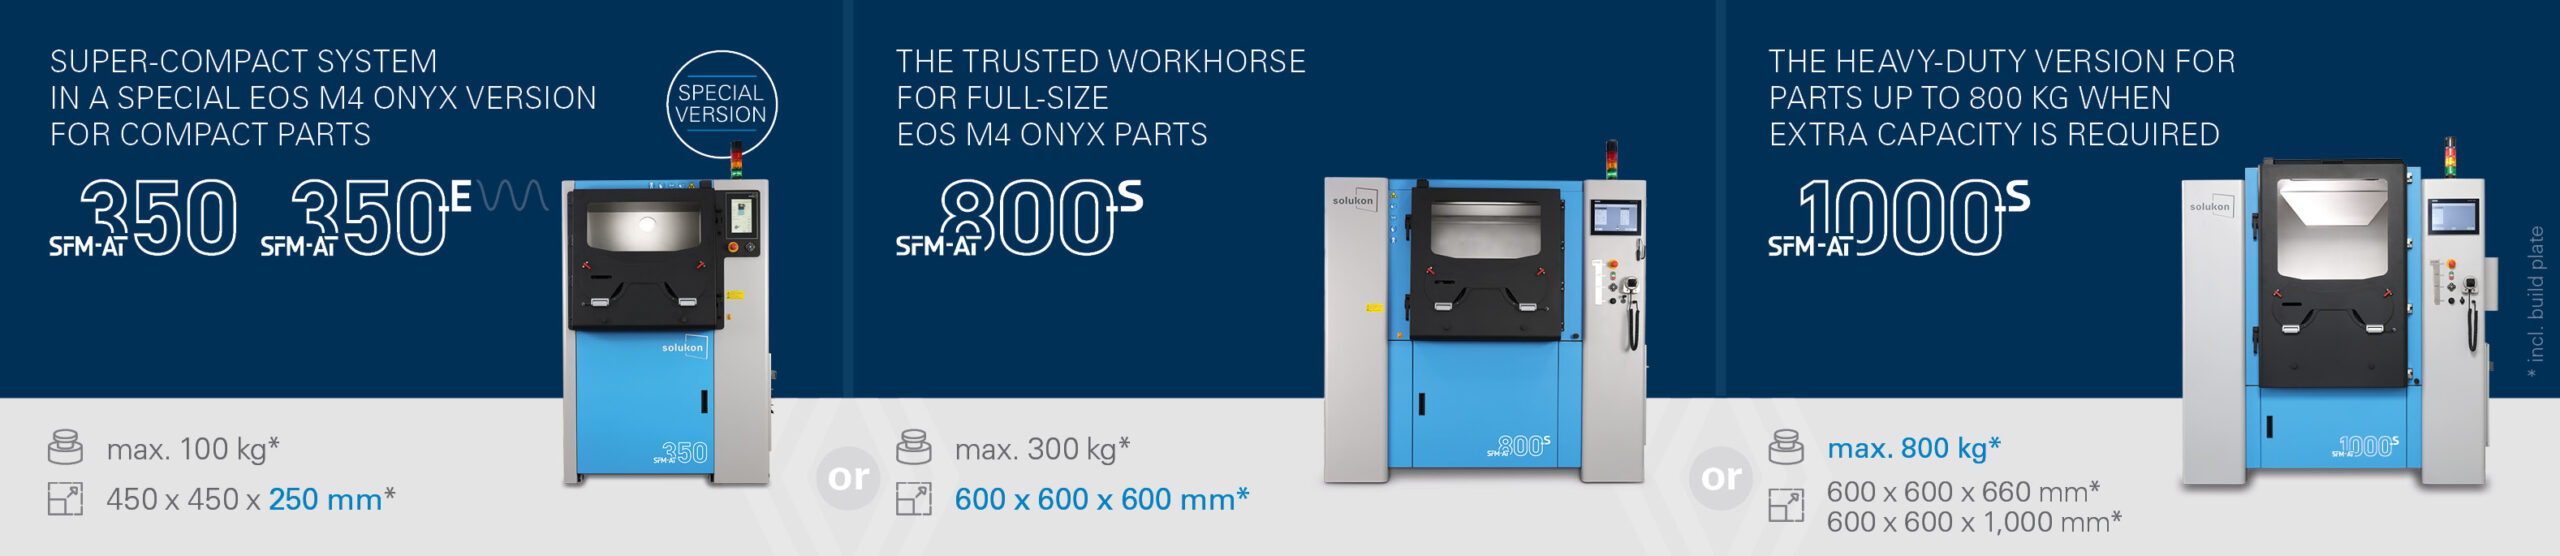
In einer speziellen Konfiguration ist die SFM-AT350(-E) mit der kürzlich gelaunchten EOS M4 ONYX kompatibel. Für kompatkte Bauteile mit einer maximalen Z-Höhe < 250 mm bis 100 kg liefern wir ein extrem kompaktes Entpulverungssystem zum neuen Drucker.

ENTPULVERN KOMPAKTER EOS M4 ONYX BAUTEILE

In dieser Sonderausführung, die erstmals auf der Rapid 2026 präsentiert wird, hält die SFM-AT350(-E) erneut ihr Versprechen, das beste Kosten-Flächen-Verhältnis aller Depowdering-Systeme am Markt zu bieten. Für größere Bauteile, die auf einer EOS M4 ONYX gefertigt werden, sind die nächstgrößeren Depowdering-Systeme SFM-AT800-S und SFM-AT1000-S die richtige Wahl. 

Übersicht: Welches Entpulverungssystem ist das richtige für EOS M4 ONYX-Bauteile?

ENTPULVERN VON MEDIZINISCHEN BAUTEILEN MIT ULTRASCHALL

Mit Einführung der Ultraschall-Entpulverung, beispielsweise für empfindliche medizinische Bauteile wie Spinal-Cages, ist Solukon ein bedeutender Fortschritt in der additiven Nachbearbeitung gelunden. Entpulvern mit Ultraschall in der SFM-AT350-E gewährleistet eine besonders schonende und zugleich äußerst effektive Reinigung, bei der Restpulver selbst aus komplexen Geometrien entfernt wird, ohne fragile Bauteile zu beschädigen oder die Oberflächenqualität des Bauteils zu beeinträchtigen. Da medizinische Anwendungen höchste Anforderungen an Präzision und Sorgfalt stellen, bietet die Ultraschall-Entpulverung eine zuverlässige und materialschonende Lösung und eignet sich daher besonders für sensible Implantate. Erleben Sie diese Ultraschalltechnologie live an unserem Messestand, wo wir Titan-Spinal-Cages in unserem Solukon-System zeigen.

JETZT GRATISTICKET VON SOLUKON SICHERN

Gerne diskutieren wir Ihre Herausforderungen beim Entpulvern auf Stand 1435. Unser Team freut sich auf Ihren Besuch. Mit dem Solukon Promotion Link oder der Promocode 16522577 können Sie sich jetzt Ihr Gratisticket sichern.

NEWS

Automatisiertes Entpulvern – Das sind die Trends 2026

Bereits mehr als zehn Jahre ist automatisiertes Entpulvern im industriellen 3D-Druck nun alt. Was bringt das neue Jahr 2026? Welche Trends lassen sich bereits jetzt erkennen? Wir schauen voraus:

21. Januar 2026

KONTAKT CONTACT

MARKETING@SOLUKON.DE

Bereits mehr als zehn Jahre ist automatisiertes Entpulvern im industriellen 3D-Druck nun alt. Was bringt das neue Jahr 2026? Welche Trends lassen sich bereits jetzt erkennen? Wir schauen voraus:

Entpulvern mit Ultraschall

Die Reinigung von Bauteilen mit ultrahohen Frequenzen hat sich neben der klassischen pneumatischen Anregung als nützliche Anregungsform am Markt etabliert. Bereits vor rund zwei Jahren hat Solukon die erste Serienanlage mit Ultraschallanregung auf den Markt gebracht.

Mit hervorragenden Reinigungsergebnissen, unter anderem für die Kunden justairtech und The Exploration Company hat sich die neue Anregungsmethode bewiesen und immer mehr Interessenten fragen die Ultraschalllösung an.

Die Vorteile der Ultraschallreinigung sind:

1. Besonders schonende Reinigung

Die piezoelektrische Anregung erfolgt direkt am Drehteller des automatisierten Entpulverungssystems. So wird das Bauteil mühelos und präzise in eine optimale Schwingung versetzt.

Das Besondere an Ultraschall-Anregung ist die variable Frequenz. Statt mit einer festen Frequenz zu arbeiten, wird diese kontinuierlich und schnell über einen definierten Bereich verändert. In diesem Bereich ist die Reinigung besonders effektiv. Durch dieses sogenannte „Sweepen“ wird eine äußerst zuverlässige Reinigung erzielt, da gezielt definierte Frequenzen im Ultraschallbereich genutzt werden.

Die ultrahohen Frequenzen der elektrischen Anregung liegen dabei deutlich über der schädlichen Eigenfrequenz des Bauteils. Das verhindert ein Aufschwingen der Bauteile und damit Beschädigungen am Bauteil. Automatisiertes Entpulvern mit Ultraschall ist also eine besonders schonende Reinigungsform und eignet sich deshalb besonders für filigrane Strukturen (z.B. Schwammstrukturen in der Medizintechnik).

2. Geräuschloses Entpulvern

Gerade in sonst sehr lauten Fertigungsumgebungen kann dies ein entscheidender Vorteil sein: die Ultraschallreinigung ist geräuschlos.

3. Zuverlässiges Lösen von Pulververklumpungen

Bereits im Druckprozess, durch Feuchtigkeitseinfluss oder falsche Anregung kann es im Inneren von Bauteilen zu Pulververklumpungen kommen. Dieses Problem tritt häufig bei langen, dünnen innenliegenden Kanälen auf. Ultraschallanregung löst diese Verklumpungen zuverlässig.

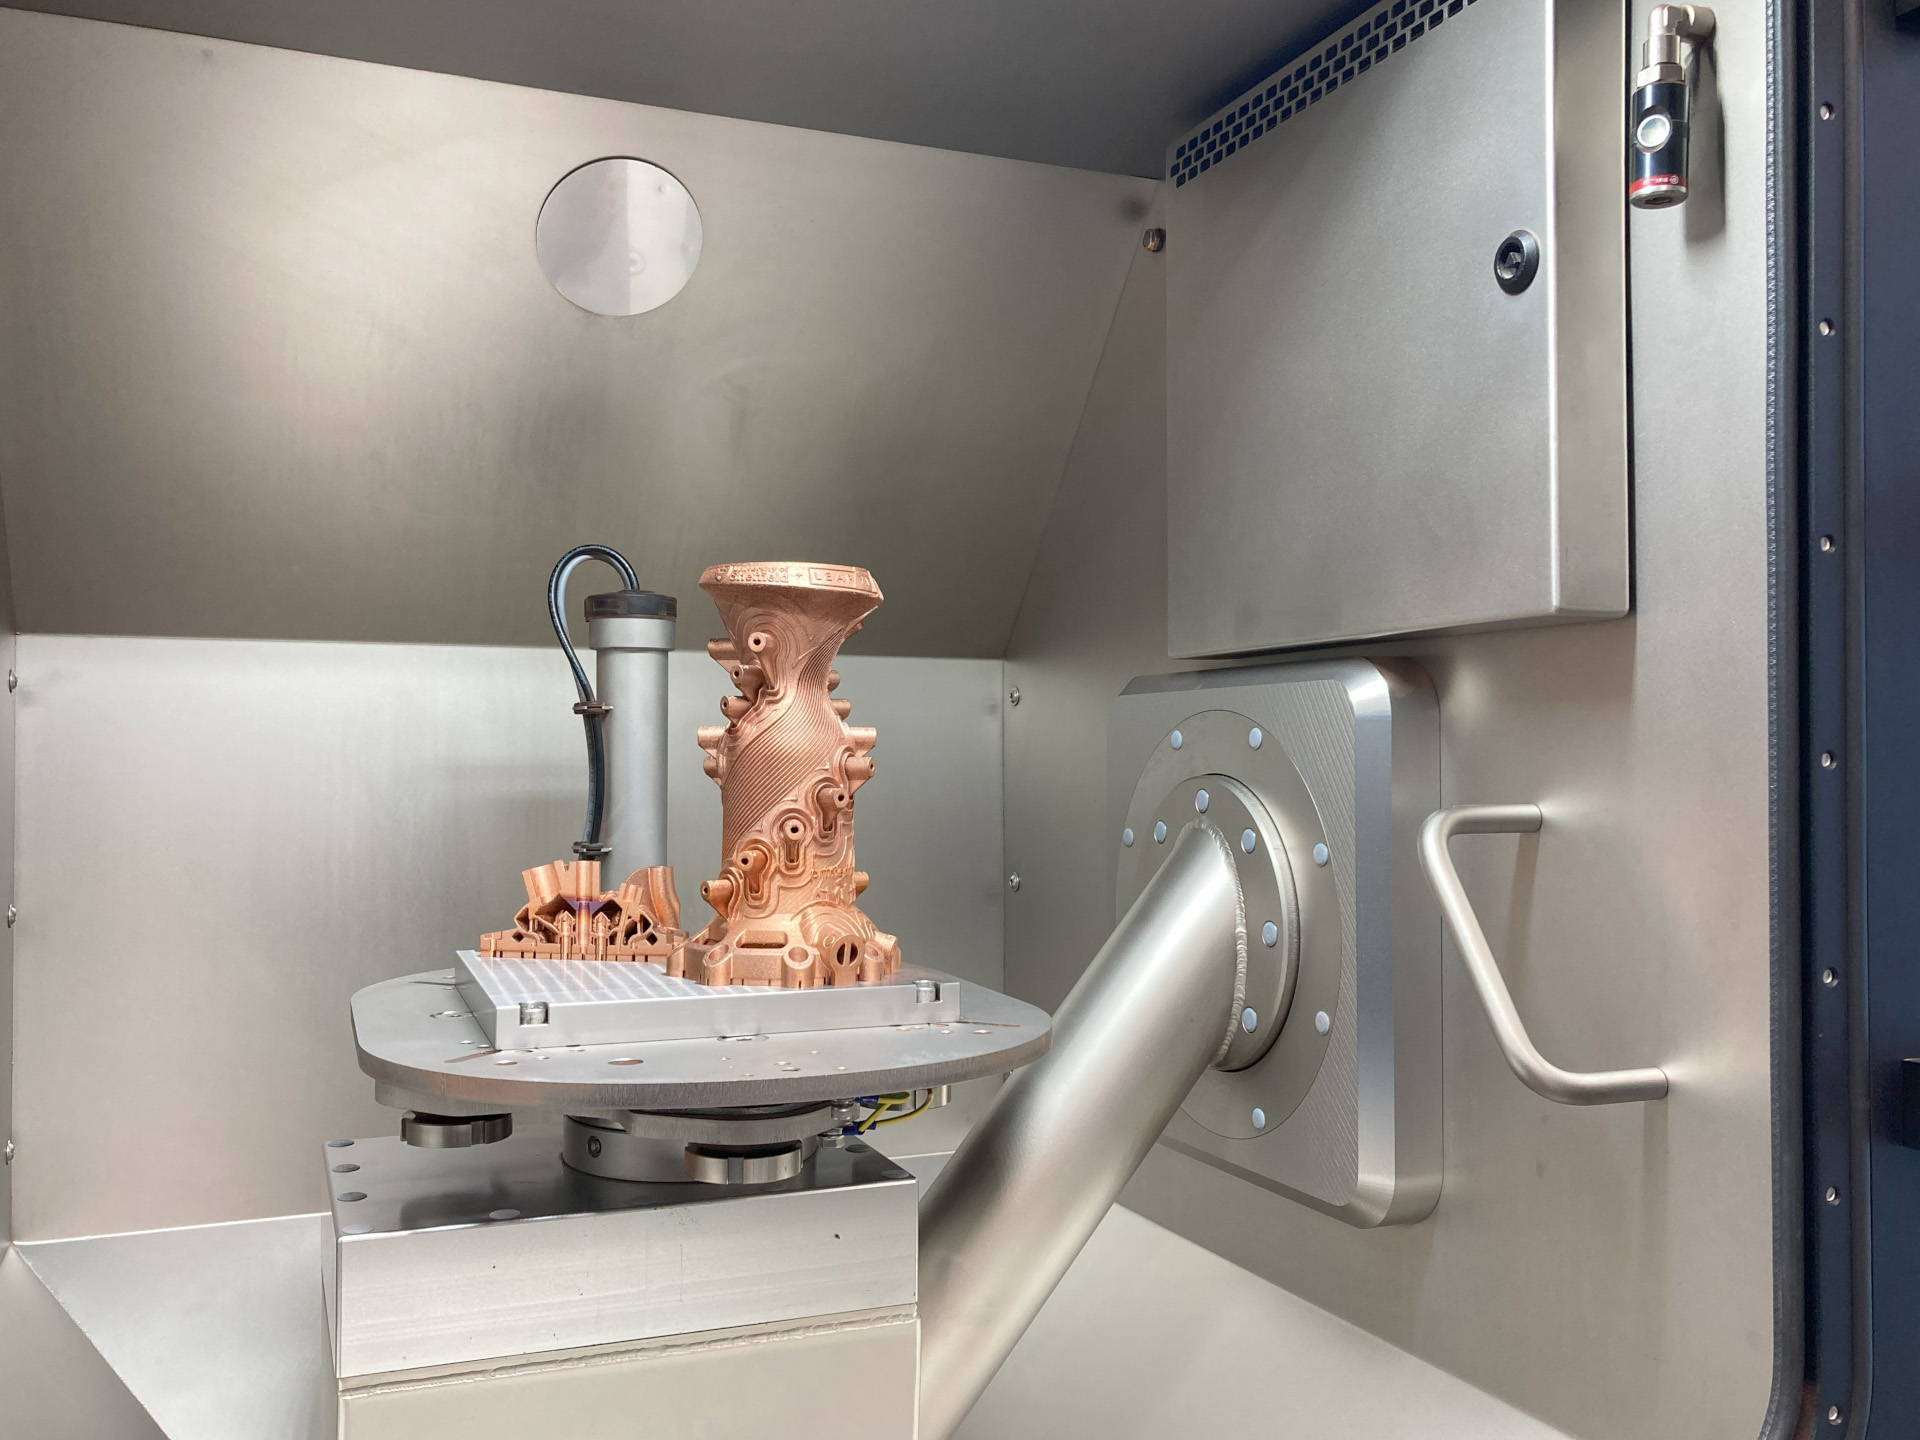
Ein Bauteil aus Kupfer, das mittels Ultraschall entpulvert wurde.

Entpulverungssoftware und mehr Automatisierung

LPBF-Bauteile werden immer komplexer und immer mehr Bauteile gehen in Serie. Entpulvern muss da schritthalten. Durch intelligente Software, die den Bewegungsablauf anhand der CAD-Datei des Bauteils individuell berechnet, wird das Entpulvern zuverlässig und wiederholbar. Das ist unabdingbar für Serienproduktion und -reinigung. Zumal sich mit Software bereits in der Design-Phase prüfen lässt, ob die entworfene Geometrie gereinigt werden kann.

Mit einem erhöhten Bedarf für Serienproduktion geht auch einher: Die Nachfrage nach weiterer Automatisierung erhöht sich. Kundenspezifisch sind im Bereich Entpulvern folgende Szenarien möglich:

  • Automatisiertes Be- und Entladen des Bauteils
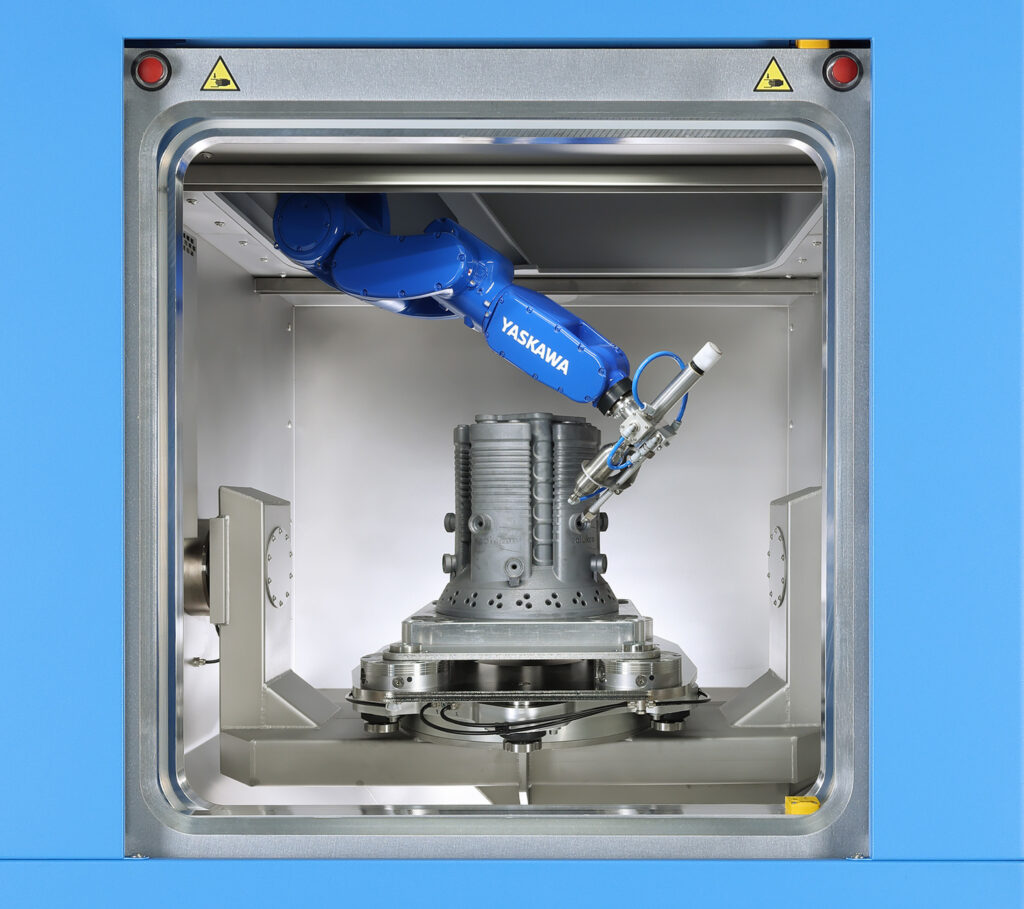
  • Roboterintegration in das Entpulverungssystem: Der Roboter kann verschiedene Aufgaben ausführen wie zum Beispiel Pulverreste abblasen, Sauberkeitskontrolle, gezieltes Abklopfen von Pulveranhaftungen etc.

Diese Trends 2026 für das industrielle Entpulverung versprechen ein spannendes Jahr.

NEWS

Entpulvern von LPBF-Teilen: AMEXCI vertraut beim Ausbau seiner AM-Produktionskapazitäten erneut auf Solukon-Technologie

Drei Solukon-Entpulverungssysteme an mehreren Standorten im Einsatz bei industriellem AM-Dienstleister.

14. Januar 2026

Solukon baut die langjährige Zusammenarbeit mit dem schwedischen industriellen Additive-Manufacturing-Dienstleister AMEXCI weiter aus. AMEXCI integriert eine SFM-AT350 für mittelgroße Bauteile sowie eine SFM-AT1000-S für großformatige LPBF-Komponenten in seine Produktionsumgebung. Die neuen Anlagen ergänzen ein bestehendes Solukon-System, das seit 2018 zuverlässig im Einsatz ist.

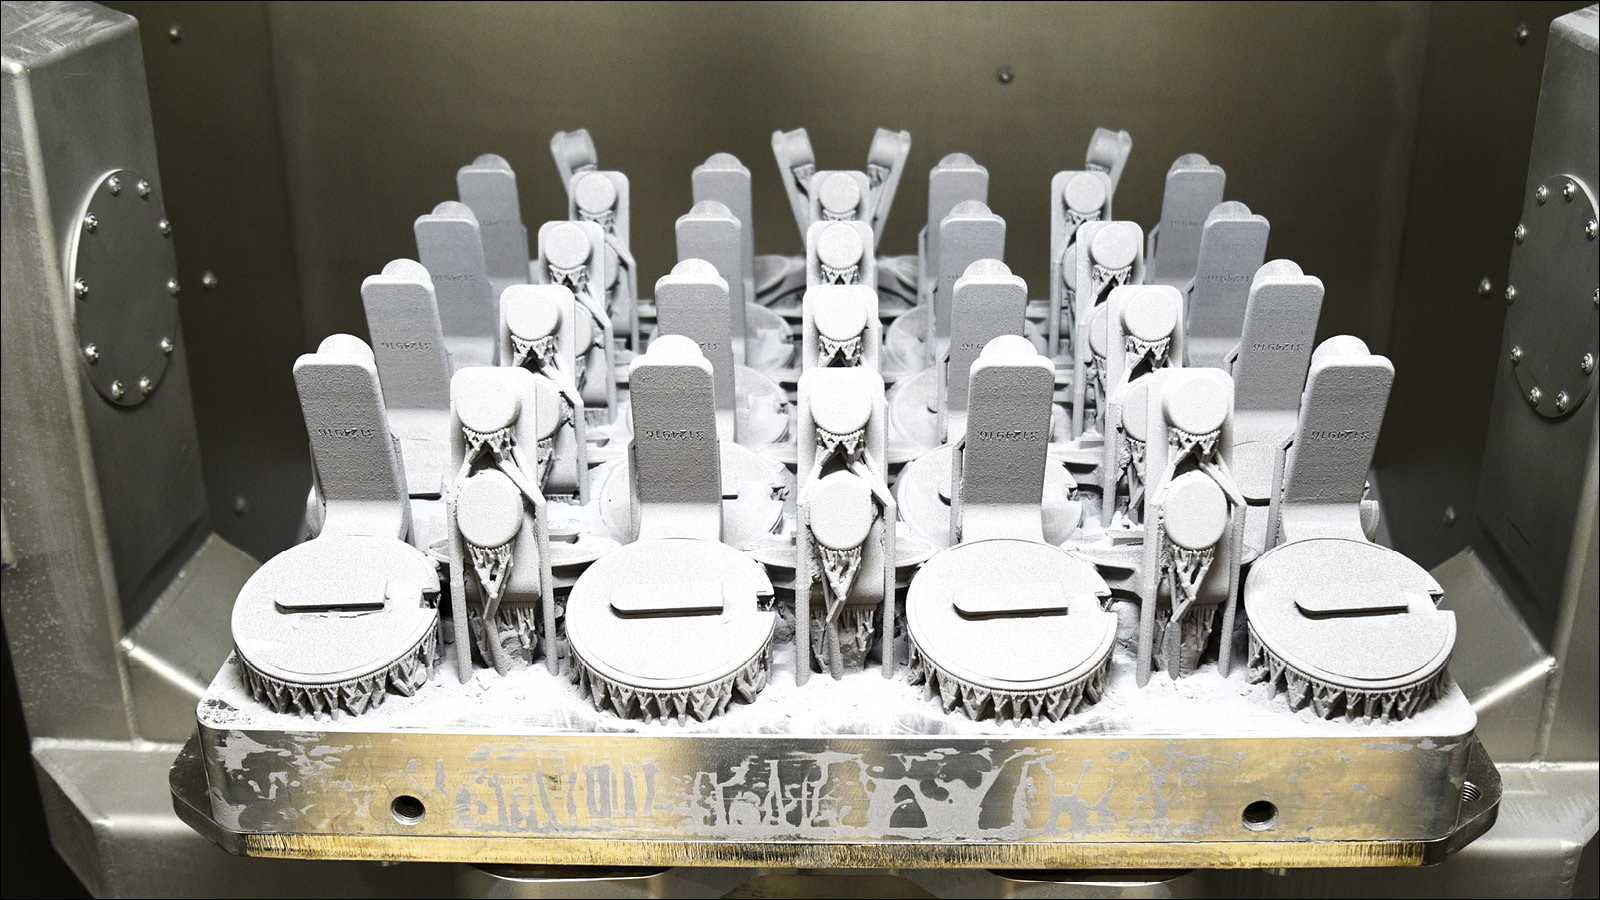
Aluminium (AlSi10Mg)-Bauteile, gedruckt mit einer NXG XII 600 parts, welche in der SFM-AT1000-S entpulvert werden

QUICK FACTS

  • AMEXCI hat zwei weitere Solukon Entpulverungssysteme erworben und installiert
  • Für maximale Prozesssicherheit betreibt AMEXCI eine konsequente Materialtrennung je Entpulverungsanlage: Die SFM-AT300 wird für Bauteile aus Edelstahl (316L) eingesetzt, die SFM-AT350 für Anwendungen aus Titan (Ti6Al4V) und die SFM-AT1000-S für Aluminiumlegierungen (AlSi10Mg) aus großformatigen SLM-Systemen.
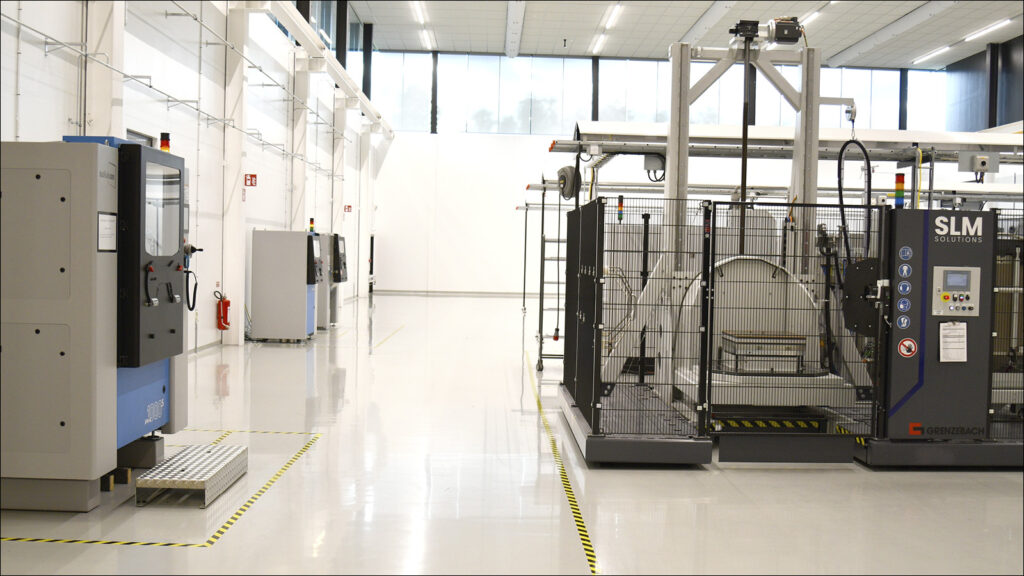
Die Solukon-Anlage in der AMEXCI Produktionsumgebung

PASSGENAUE ENTPULVERUNG FÜR DAS NEUE AM-ZENTRUM IN ÖREBRO

Im Mai 2025 hat AMEXCI ein neues Additive-Manufacturing-Zentrum in Örebro, Schweden, in Betrieb genommen. Das Center ist auf hohe Effizienz, einen hohen Automatisierungsgrad sowie kurze Durchlaufzeiten ausgelegt und begleitet Kunden von der Bauteilentwicklung bis zur Serienfertigung. Die Solukon-Systeme SFM-AT350 und SFM-AT1000-S sind integraler Bestandteil dieses Konzepts und übernehmen die automatisierte Pulverentfernung für anspruchsvolle Metallbauteile.

PROZESSSICHERE ENTPULVERUNG IN MULTI-PRINTER- UND MULTI-MATERIAL-UMGEBUNGEN

AMEXCI nutzt mehrere LPBF-Systeme unterschiedlicher Hersteller und setzt im Postprocessing auf eine herstellerunabhängige, standardisierte Entpulverung. Die Solukon-Anlagen ermöglichen eine konsistente Pulverentfernung von Bauteilen aus verschiedenen Drucksystemen.

Zur weiteren Erhöhung der Prozesssicherheit verfolgt AMEXCI eine konsequente Materialtrennung je Entpulverungsanlage: Die SFM-AT300 wird für Bauteile aus Edelstahl (316L) eingesetzt, die SFM-AT350 für Anwendungen aus Titan (Ti6Al4V) und die SFM-AT1000-S für Aluminiumlegierungen (AlSi10Mg) aus großformatigen SLM-Systemen.

Jeder LPBF-Baujob durchläuft damit einen definierten, reproduzierbaren Entpulverungsprozess, der bei Bedarf durch nachgelagerte Reinigungsverfahren ergänzt wird.

Blick in die SFM-AT1000-S bei AMEXCI

WARUM SICH AMEXCI FÜR DIE ENTPULVERUNGSTECHNOLOGIE VON SOLUKON ENTSCHIEDEN HAT

Auf die Frage nach der Bedeutung von Solukon für ihre AM-Prozesse antwortete Andreas Petersen, Head of Production bei AMEXCI: „Das Solukon-System ist von Anfang an ein wesentlicher Bestandteil unseres AM-Workflows gewesen. Wir haben uns für Solukon entschieden, weil es für uns wichtig war, so früh wie möglich im Prozess mit pulverfreien Teilen zu arbeiten. Es ist für uns ein zentrales Tool, um pulverfreie Teile zu erhalten, die sowohl für unsere Bediener als auch für unsere Kunden sicherer zu handhaben sind. Solukon-Systeme sind einfach zu bedienen und dennoch effizient. Die Zusammenarbeit mit Solukon läuft nun seit 7 Jahren gut, und das Team steht uns jederzeit mit Rat und Tat zur Seite.

AUSBLICK: DIGITALE SIMULATION DER ENTPULVERUNG FÜR NOCH MEHR EFFIZIENZ

AMEXCI evaluiert aktuell den Einsatz der Solukon Softwarelösung SPR-Pathfinder®. Durch die simulationsbasierte Berechnung bauteilspezifischer Bewegungsabläufe soll die Vorhersagbarkeit der Entpulverung weiter verbessert werden. Insbesondere bei sehr feinen innenliegenden Kanälen unter einem Millimeter Durchmesser bietet die digitale Simulation und Vorausberechnung des Entpulverns zusätzliche Potenziale.

Mit dem Ausbau seiner Entpulverungskapazitäten mit Solukon-Anlagen unterstreicht AMEXCI sein Vertrauen in die marktführende Technologie von Solukon und setzt damit auf automatisierte und prozesssichere Entpulverung als Grundlage für skalierbare industrielle AM-Produktionsprozesse.

Das Video aus der AMEXCI Facility zeigt, wie sich die automatisierte Entpulverung in den Produktionsprozess einfügt:

Sie sehen gerade einen Platzhalterinhalt von Vimeo. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.

Mehr Informationen
case
study

Intelligentes Entpulvern mit Software – Wie Enerbine profitiert

Der Effekt von SPR-Pathfinder® beim Entpulvern von Wärmetauschern.

3. Dezember 2025

KONTAKT CONTACT

MARKETING@SOLUKON.DE

EINLEITUNG

Dieser Use Case beleuchtet das automatisierte Entpulvern eines Wärmetauschers der US-amerikanischen Firma Enerbine.

Das Unternehmen Enerbine stellt modulare, brennstoffunabhängige Wechselrichter für die dezentrale Stromerzeugung her, die sowohl mit flüssigen als auch mit gasförmigen Brennstoffen kompatibel sind. Die Technologie des Unternehmens kombiniert modernsten 3D-Metalldruck mit Keramik und fortschrittlichen Werkstoffen, um hohe Präzision, Effizienz und Langlebigkeit zu gewährleisten. Als Early Adopter setzt Enerbine in seinem Werk bereits früh seit der Installation des Entpulverungssystems SFM-AT350 die Software SPR-Pathfinder® von Solukon ein.

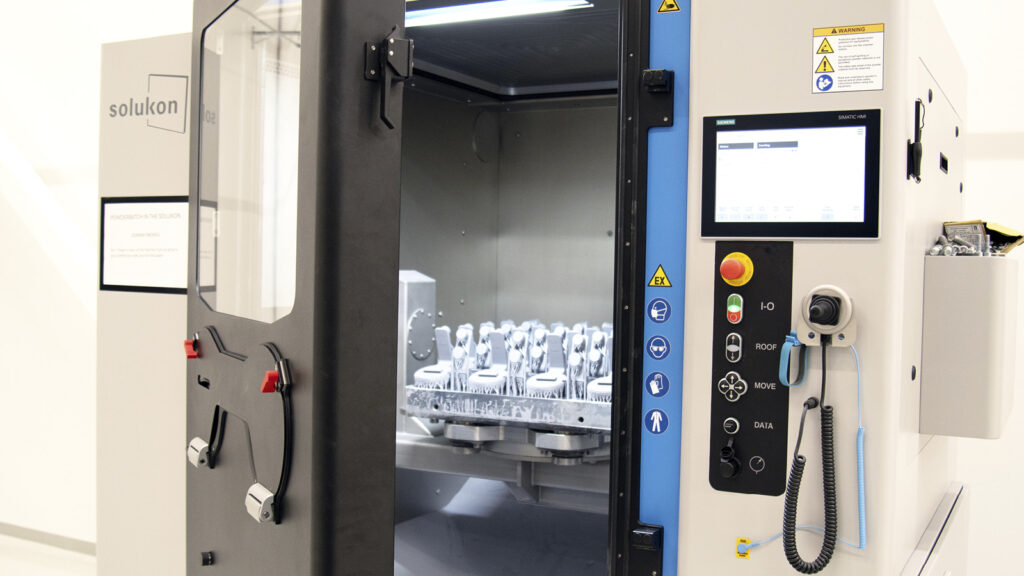
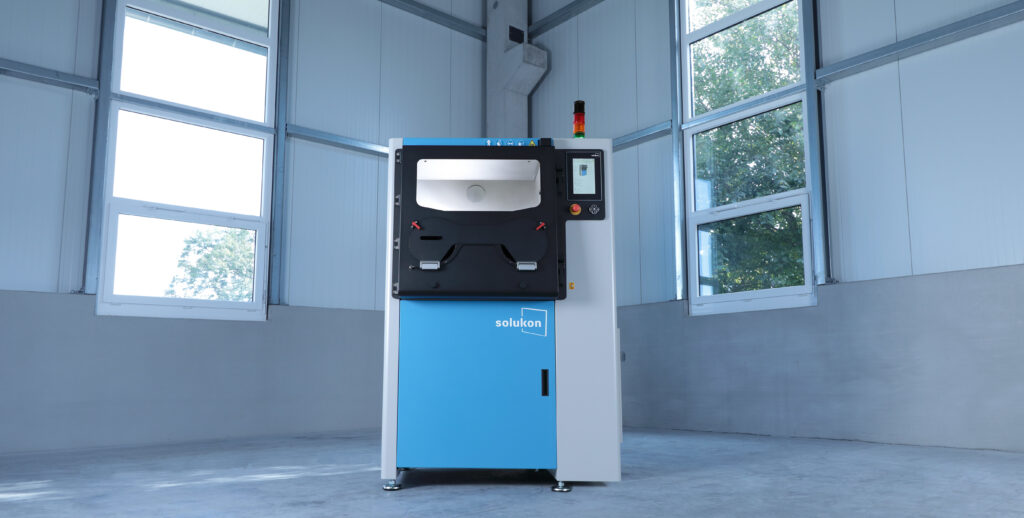
Die SFM-AT350: Entpulverungssystem für mittelgroße Bauteile

DATEN & FAKTEN ZU
APPLIKATION UND ENTPULVERUNGSPROZESS

Bauteilvolumen (B x T x H)200 x 200 x 350 mm
DruckerEOS M 400-4
MaterialIn718
ApplikationWärmetauscher für die Stromerzeugung
Oberfläche / Struktur– Zylinder mit dünnen Wänden und Kraftstoffeinspritzdüsen

– Gebogene Kanäle im Inneren mit einer Gesamtlänge von 200 mm

– 4 baugleiche Bauteile auf einer Bauplatte
Kleinster Durchmesser im Bauteil, der mit Pulver gefüllt ist0,2 mm
EntpulverungssystemSolukon SFM-AT350 mit Hochfrequenzklopfer
Dauer des Entpulverungsvorgangs360 min
ModusIntelligenter Modus mit SPR-Pathfinder®
Anzahl der Reinigungsschritte1200
Rückgewonnene Pulvermenge10-20 kg
Anzahl der Bauteile, die entpulvert werden12 pro Woche

DER ENTPULVERUNGSPROZESS

Der Entpulverungsprozess wurde auf der SFM-AT350 mit Hochfrequenzklopfer durchgeführt.

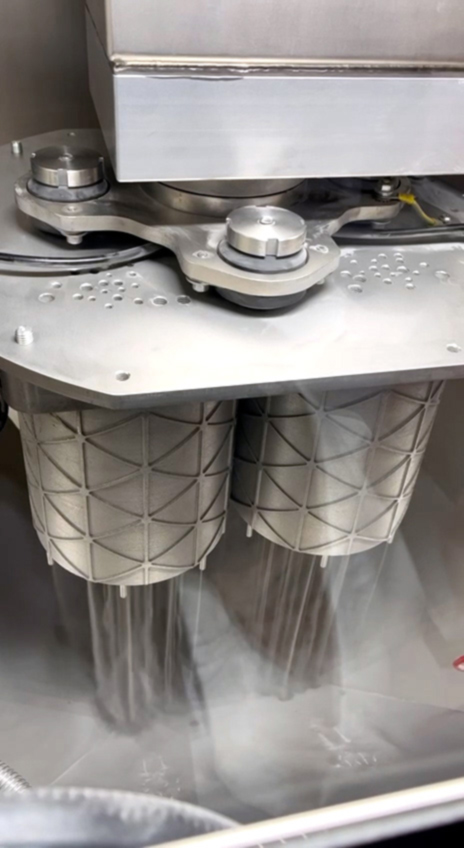
Während des Entpulverns im Intel-Modus mit dem SPR-Pathfinder® wurde ein starker Pulverfluss erzielt. Durch gezieltes Klopfen konnten Pulververklumpungen in kleinen Teilhohlräumen mit einer Größe von bis zu 0,2 mm gelöst werden. Insgesamt dauerte der Entpulverungsprozess für die Wärmetauscher in der SFM-AT350 6 Stunden. Pro Entpulverungszyklus konnten 10 bis 20 kg Pulver gesammelt werden. Das Team Enerbine verwendet das Pulver nach dem Sieben für weitere Druckprozesse.

Nach dem Entpulverungsprozess schnitt das Team Enerbine die Teile mit einer Drahterodiertmaschine auf, um die Suaberkeit der Bauteile zu prüfen. Erfreulicherweise blieben in der Geometrie keine Pulverrückstände zurück.

„Bevor wir Solukon verwendet haben, blieb Pulver in den dünnen Wänden zurück. Jetzt, mit Solukon, bleibt nur noch etwas Staub außen an den Wänden zurück“, sagt Erling LaSalle, Additive Manufacturing Engineer bei Enerbine.

Auf den Entpulverungsprozess folgen Spülen mit IPA, Wärmebehandlung und die maschinelle Bearbeitung.

SICHERER PROZESS, GERINGER WARTUNGSAUFWAND

Die Installation des Entpulverungssystems von Solukon hat den Gesundheits- und Arbeitsschutz am Arbeitsplatz erheblich verbessert, da das Pulver nun in einer geschlossenen Atmosphäre verarbeitet wird. Der minimale Wartungsaufwand der Anlage macht sie zu einer wertvollen Ergänzung der additiven Fertigungsumgebung von Enerbine und steigert deren Effizienz.

WELCHE VORTEILE SPR-PATHFINDER® GEGENÜBER KLASSISCHEN ENTPULVERUNGEN BIETET

Für Enerbine hat die Anwendung von SPR-Pathfinder® zur intelligenten Entpulverung deutliche Vorteile gebracht. Mit der Software wird im Voraus das ideale Bewegungsmuster für die jeweilige Bauteilgeometrie berechnet. Erling erklärt:

“Bevor wir die Software hatten, haben wir das Programm manuell gewählt. Die Solukon-Anlage lief 8-12 Stunden, aber es war immer noch Pulver im Inneren der Bauteile. Mit dem Pathfinder-Programm dauert die Reinigung nur 6 Stunde, wobei das gesamt Pulver entfernt wird.“

SPR-Pathfinder® ist vor allem deshalb sehr nützlich, weil sich das Bauteildesign gerade noch in der Entwicklung befindet und sich deshalb von Druck zu Druck immer leicht ändert. Die Software kann diese Änderungen schnell berücksichtigen.

DER WACHSTUMSKURS VON ENERBINE BEIM INDUSTRIELLEN ENTPULVERN

Momentan entpulvert die SFM-AT350 bis zu vier Bauteile auf einer Bauplatte gleichzeitig. Damit wird bald das maximal zulässige Gewicht bei der SFM-AT350 überschritten, weshalb Erling und sein Team zusätzlich das nächstgrößere Entpulverungssystem beschaffen wollen: die SFM-AT800-S. „Wir brauchen definitiv eine SFM-AT800-S, um unsere Produktionsumgebung zu vervollständigen“, sagt Erling LaSalle.

NEWS

Solukon Entpulverungssystem wird Teil des Nikon AM Technology Center in Japan

Lesen Sie hier, warum sich Nikon für ein Entpulverungssystem von Solukon entschieden hat.

27. November 2025

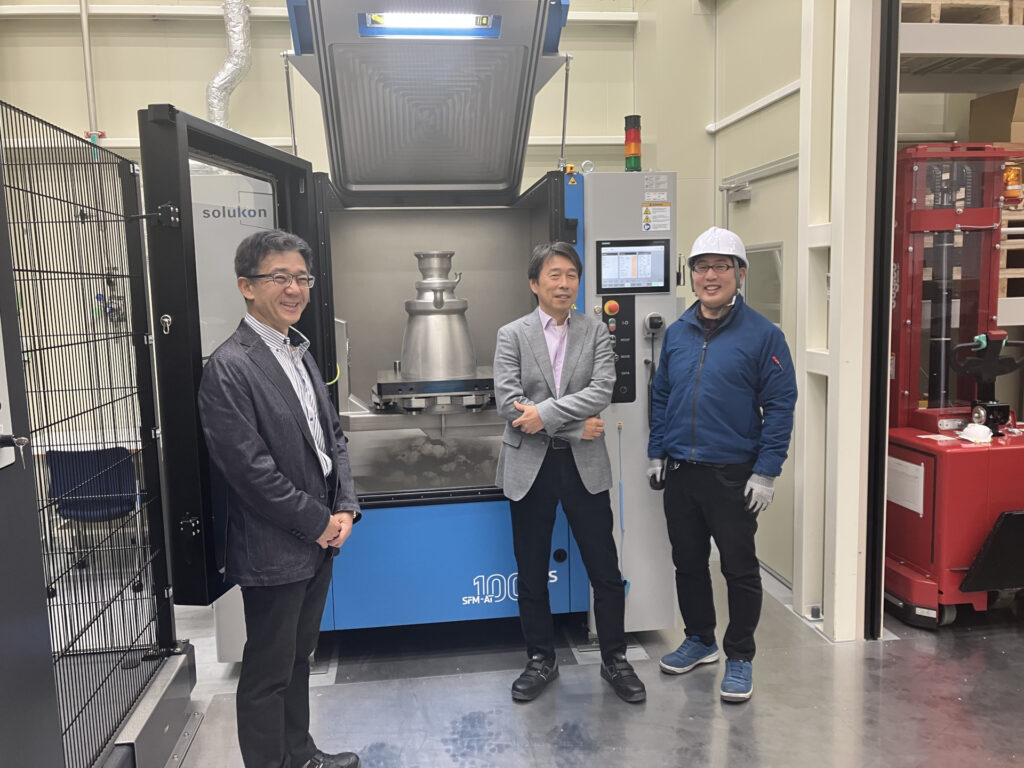
Ende Februar hat die Nikon Corporation (kurz Nikon) das Forschungs-, Entwicklungs- und Servicecenter für höchste AM-Anforderungen in Gyoda, Präfektur Saitama eröffnet. Für das automatisierte Entpulvern setzt Nikon erneut auf die marktführende Technologie von Solukon und integriert eine SFM-AT1000-S in das Center.

Das Nikon AM Technology Center Japan (NAMTC Japan) mit insgesamt 922 m² Fläche steht Kunden und Interessenten aus Japan und Asien offen und bietet neben dem Premium-Drucker NXG XII 600 von Nikon SLM Solutions auch eine Auswahl der führenden Postprocessing-Systeme und Messanlagen. Im Bereich automatisiertes Entpulvern setzt Nikon dabei auf die marktführende Technologie von Solukon.

DIE FAKTEN

  • Entpulverungssystem SFM-AT1000-S im NAMTC Japan in Betrieb
  • Die Anlage ist das perfekte Nachbearbeitungssystem zum High-End-Drucker NXG XII 600 von Nikon SLM Solutions
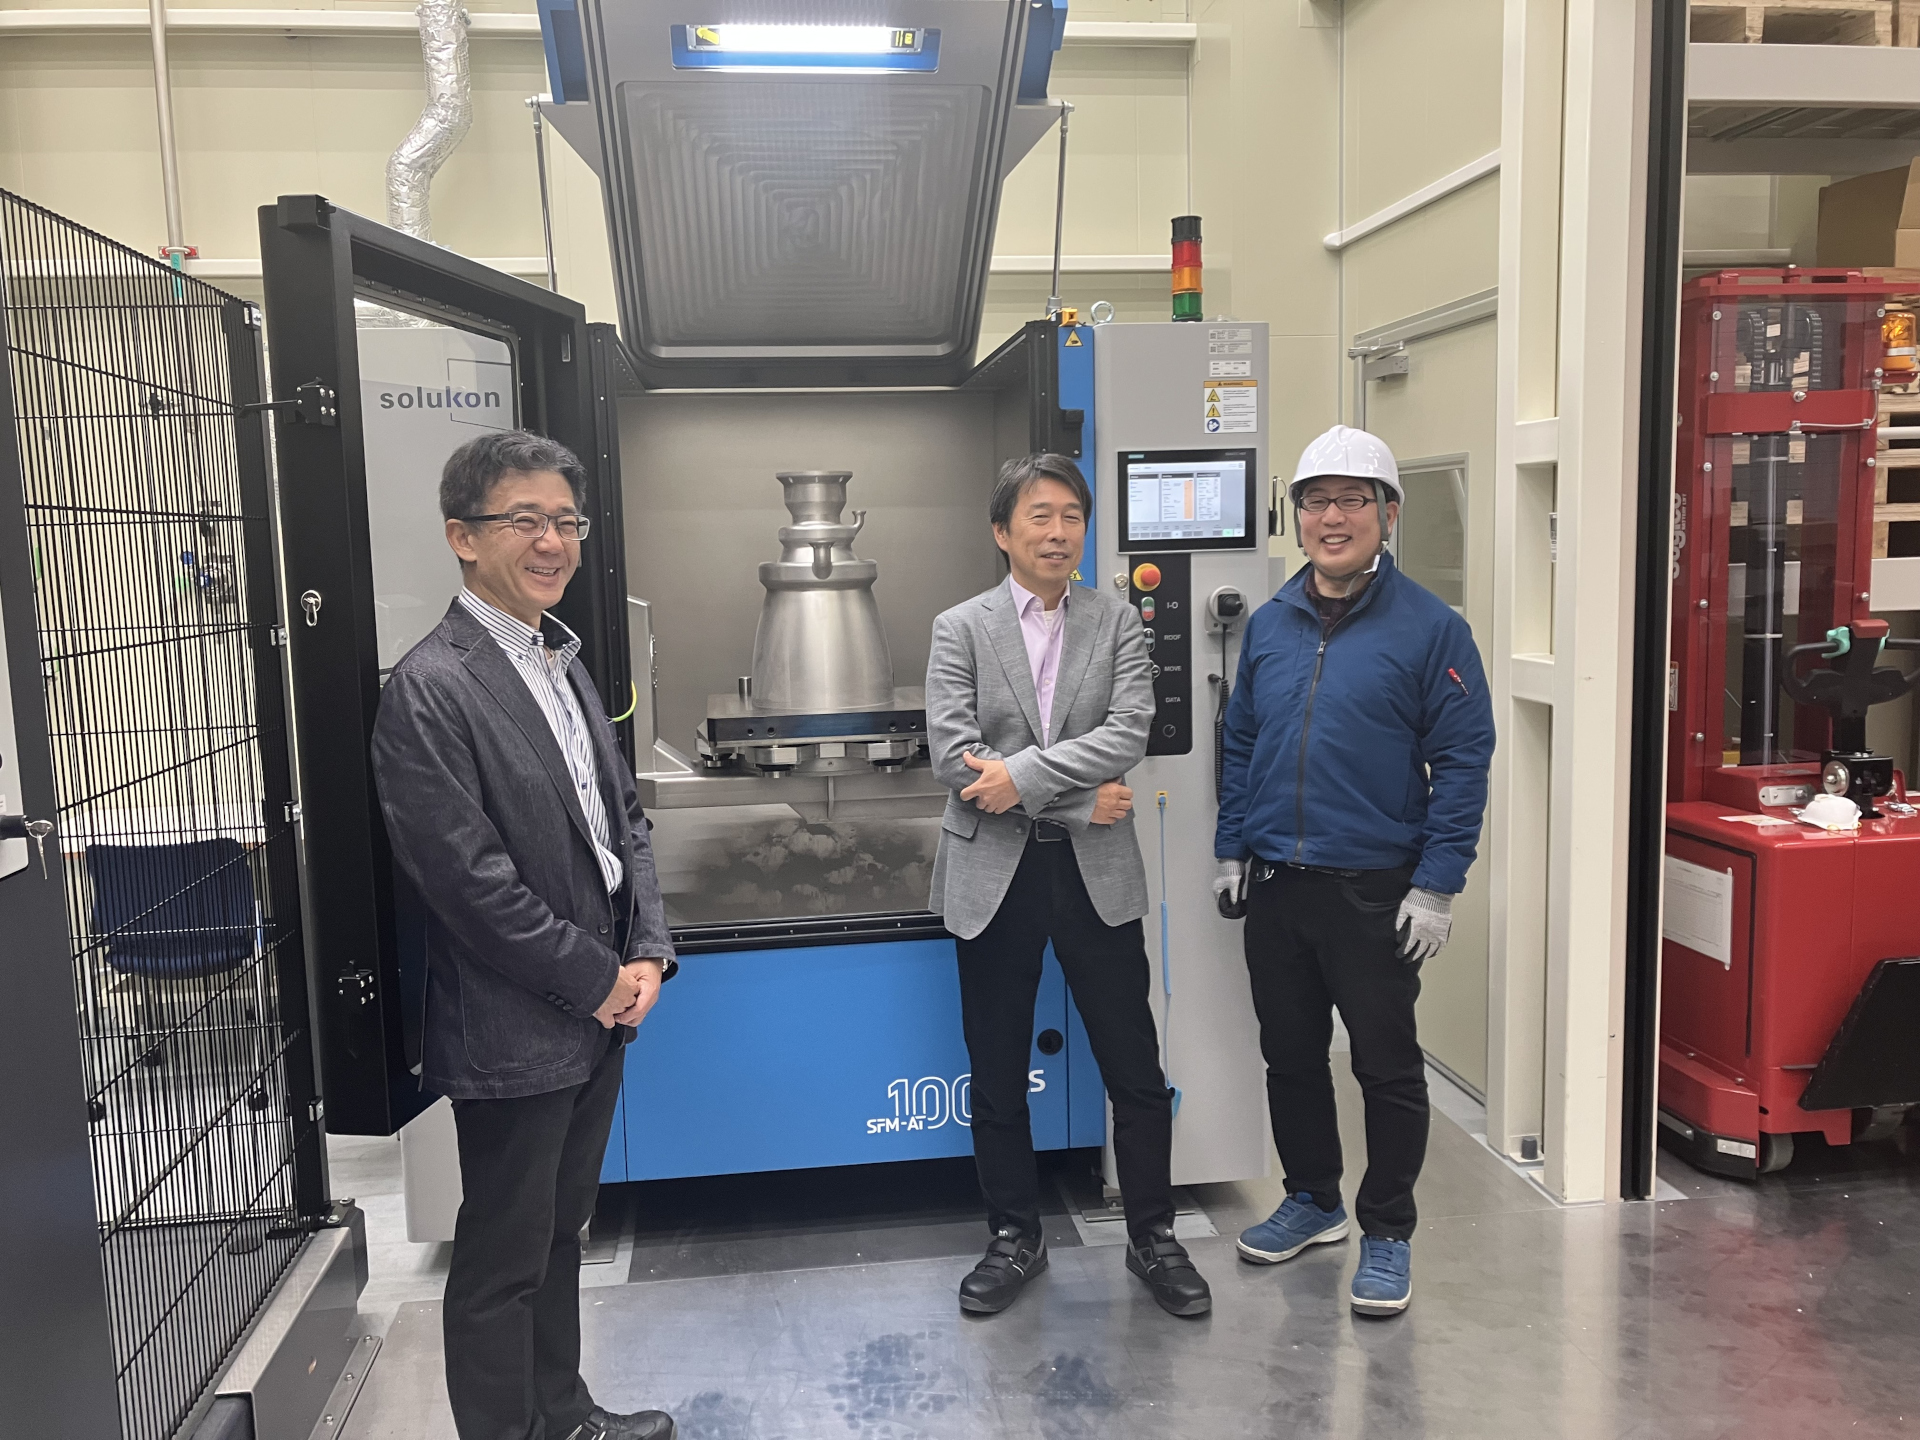
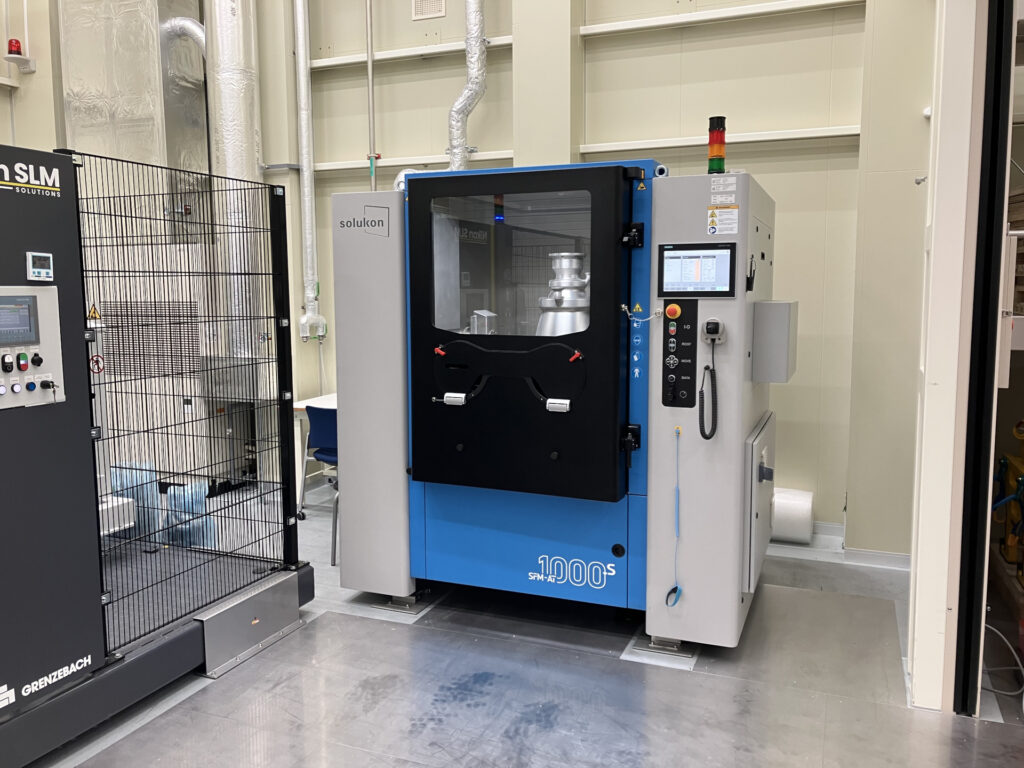
Entpulverungssystem SFM-AT1000-S im NAMTC in Japan

DIE SFM-AT1000-S ALS PERFECT FIT ZUR NXG XII 600

Die SFM-AT1000-S von Solukon ist ein automatisiertes Entpulverungssystem für große und schwere Bauteile bis 800 kg. Die Variante der SFM-AT1000-S mit kurzem Schwenkarm für eine bessere Schwerpunktlage des Bauteils wurde gezielt für den Großformatdrucker NXG XII 600 von Nikon SLM Solutions entwickelt (Bauteilmaße max.: 600 x 600 x 600 mm). Deshalb fügt sich die Entpulverungsanlage von Solukon perfekt in das Maschinen-Setup im NAMTC Japan in Gyoda ein. Auch digital integriert sich die SFM-AT1000-S nahtlos in das Setup des NAMTC: Das System ist mit dem Digital-Factory-Tool, einem Sensor- und Schnittstellenkit ausgezeichnet. Es zeichnet alle relevanten Daten zum Reinigungsprozess auf und sorgt so für maximale Transparenz. Per OPC UA lassen sich diese Daten in das übergeordnete digitale Dashboard der Druckerlandschaft integrieren.

EFFIZIENTE, WIEDERHOLBARE PULVERENTFERNUNG

Nikon wird im neuen AM Technology Center komplexe Bauteile für höchste Anforderungen produzieren. Mit steigender Komplexität der Bauteile (z.B. verworrene, innenliegende Kanäle) steigen die Anforderungen an das automatisierte Entpulvern. Genau für solche Herausforderungen wurde die SFM-AT1000-S konzipiert: Sie ermöglicht eine voll automatisierte, programmierbare Reinigung von komplexen Strukturen und Kanälen. Zusätzlich zur serienmäßigen Rotation und Vibration ist die SFM-AT1000-S im NAMTC Japan mit einem speziell entwickelten Hochfrequenzklopfer ausgestattet. Dieser löst Pulververklumpungen in Bauteilkanälen durch gezielte Schläge, ohne das Bauteil zu beschädigen. Wie das Bauteil in der Solukon-Anlage bewegt werden muss, lässt sich bequem mit der SPR-Pathfinder® Software berechnen. Sie analysiert die CAD-Datei des Bauteils und berechnet das ideale Bewegungsmuster. Diese Berechnung kann stattfinden, sobald die CAD-Datei des Bauteils erstellt ist. Anwender können das Entpulvern also bereits im Designprozess simulieren und sehen, ob sich ihre Geometrie entpulvern lässt.

WARUM SICH NIKON FÜR SOLUKON-TECHNOLOGIE ENTSCHIEDEN HAT

Diese intelligenten Features der Solukon-Anlage machen die Solukon SFM-AT1000-S zum perfekten Postprocessing-System im NAMTC Japan. „Unser Anspruch ist, unseren Kunden und Interessenten das hochwertigste Equipment im Center zu bieten. Solukon-Anlagen stehen für höchste Qualität und Zuverlässigkeit und so ist es nur logisch, dass wir uns für die automatisierte Nachbearbeitung für eine Solukon-Anlage entschieden haben“, sagt Hiroyuki Nagasaka, Assistant General Manager Advanced Manufacturing Business Unit bei Nikon.

Hiroyuki Nagasaka (Assistant General Manager Advanced Manufacturing Business Unit), Yuichi Shibazaki (General Manager Advanced Manufacturing Business Unit und Director & Co-President & Co-CEO of Nikon Advanced Manufacturing Inc., Officer in charge of Riblet Solution Development Department) und Yuki Furuya (Staff, Advanced Engineering Section, Business Planning Department Advanced Manufacturing Business Unit) (v.l.n.r.) vor dem neuen Entpulverungssytem SFM-AT1000-S im NAMTC Japan.